3D Druck schöne Oberfläche | Glatte Bauteile

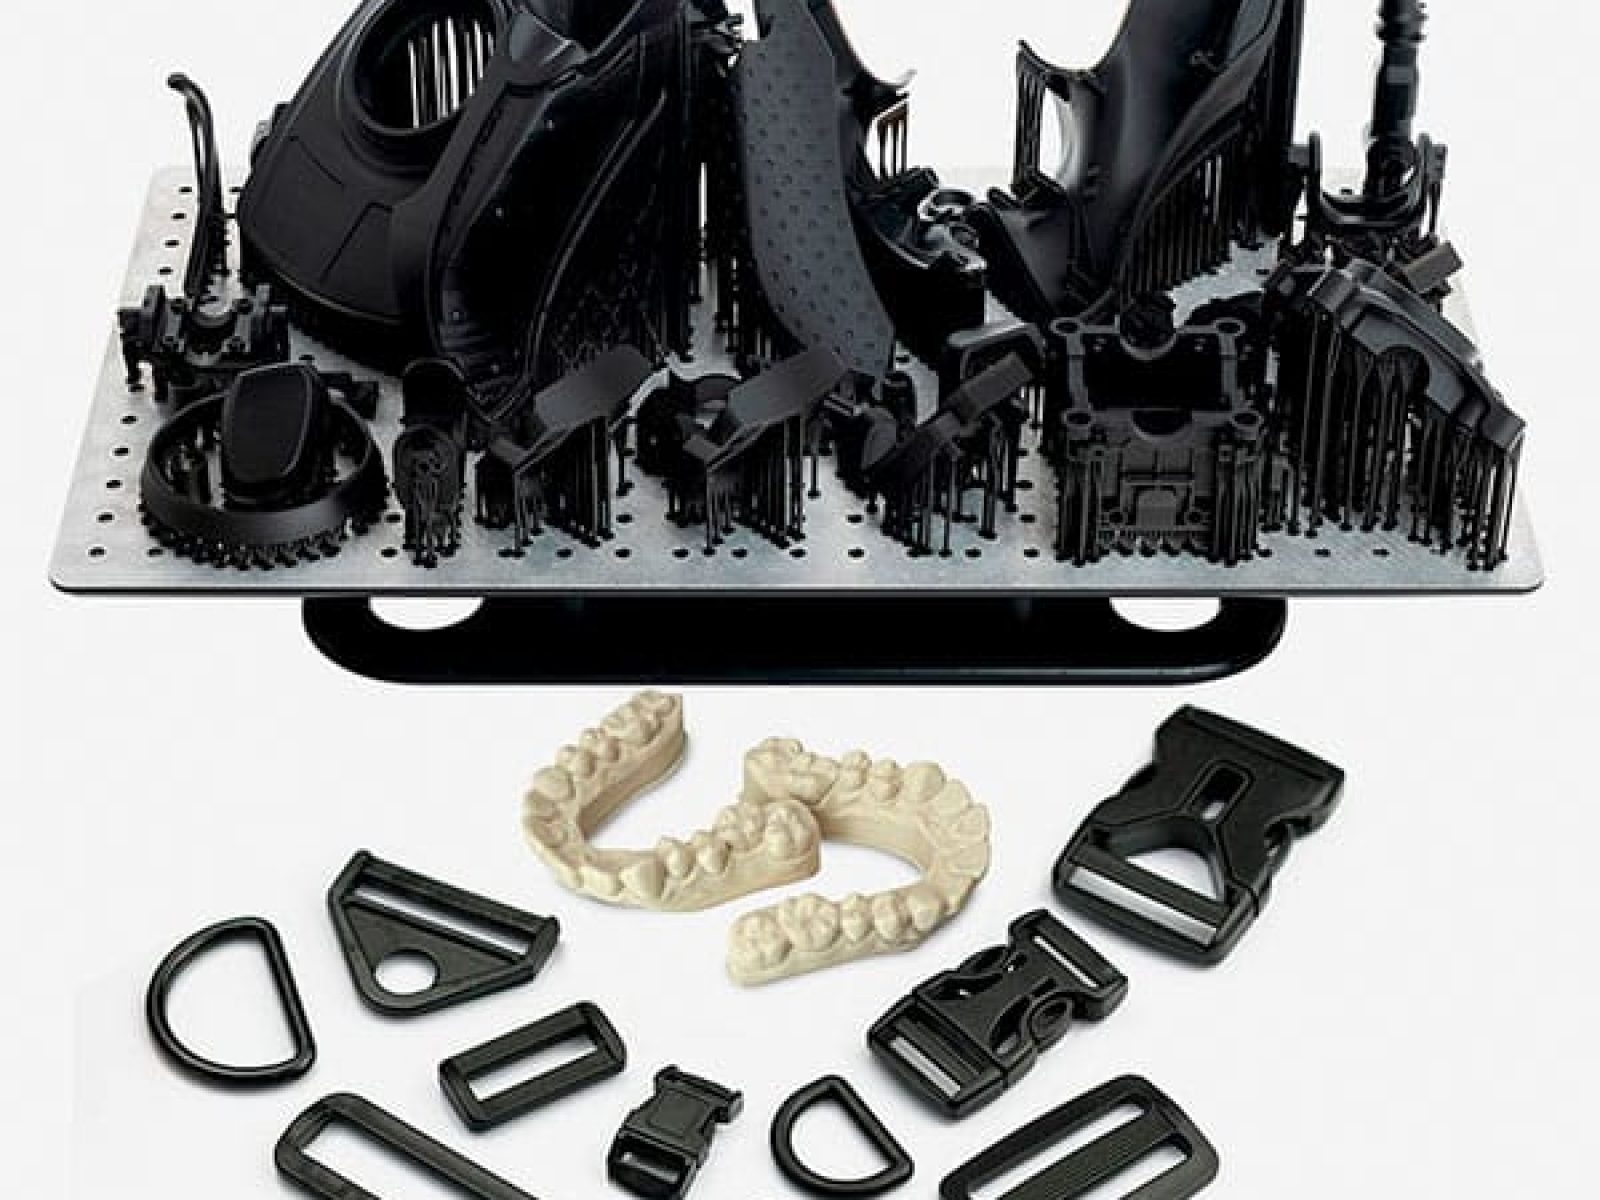
SLA 3D Druck schöne Oberfläche
3D Druck schöne Oberfläche: Logohalterung
Bild von Autor: Eduard Braun
Autor: Eduard Braun

Als Geschäftsführer der EB-TEC GmbH bin ich seit 2017 im 3D-Druck zuhause. Vom Konzeptentwurf bis zum einsatzfertigen Bauteil unterstütze ich Unternehmen und Hochschulen mit der passenden Technologie. Hier im Blog teile ich mein Wissen zu Materialien, Verfahren und Praxis.

LinkedIn

Inhaltsverzeichnis

3D-Druck schöne Oberfläche: Hochwertige Oberflächenqualität direkt ab Maschine

Sie kennen das Problem: Standard-3D-Druckverfahren liefern funktionale Bauteile, doch die 3D-Druck-Oberflächen zeigen sichtbare Schichtstrukturen und raue Texturen. Das bedeutet für Sie: aufwendige manuelle Nachbearbeitung, verlängerte Durchlaufzeiten und höhere Kosten. Für präzisionskritische Anwendungen benötigen Sie jedoch Bauteile mit glatter Oberflächenqualität, die direkt einsatzbereit sind.

EB-TEC bietet Ihnen spezialisierte Druckverfahren für hochwertige 3D-Druck-Oberflächen ohne zeitraubende Nacharbeit. PolyJet erzeugt feinste Details mit Schichtstärken von 15 bis 30 Mikrometern. SLA produziert hochglänzende Harzbauteile mit nahezu unsichtbarer Schichtstruktur. SLS mit automatisiertem Verdichtungsstrahlen liefert robuste PA12-Komponenten mit geschlossener, homogener Oberfläche. Jedes Verfahren wird von EB-TEC mit langjähriger Erfahrung in der Präzisionsfertigung umgesetzt und auf Ihre spezifischen Anforderungen abgestimmt.

Auf dieser Seite erfahren Sie, welche Technologie für Ihr Projekt die optimale Wahl darstellt und wie Sie oberflächenkritische Bauteile effizient realisieren können.

Warum EB-TEC Ihre erste Wahl für oberflächenkritische 3D-Druckteile ist

• Sie erhalten hochwertige 3D-Druck-Oberflächen direkt ab Maschine. Keine zeitraubende manuelle Nachbearbeitung, die Ihre Durchlaufzeiten verlängert und Kosten erhöht.
• Sie profitieren von drei spezialisierten Verfahren unter einem Dach: PolyJet für feinste Details mit 15 bis 30 Mikrometer Schichtstärke, SLA für hochglänzende 3D-Druck-Oberflächen mit 100 bis 200 Mikrometer Schichtdicke und SLS mit automatisiertem Verdichtungsstrahlen für robuste PA12-Bauteile mit glatter Oberfläche.
• Sie erhalten fundierte technische Beratung zur optimalen Verfahrensauswahl für Ihre spezifische Anwendung. Gestützt auf langjährige Erfahrung in der industriellen Präzisionsfertigung.
• Sie arbeiten mit modernster, namentlich benannter Technologie: Keyence Agilista für PolyJet-Druck, Photocentric Magna LC für SLA-Verfahren und DyeMansion Powershot S für automatisiertes Kunststoffkugelstrahlen.
• Sie erhalten reproduzierbare Qualität mit dokumentierten Prozessen. Von der Musterfertigung bis zur skalierbaren Kleinserie mit gleichbleibender Oberflächengüte.
• Sie sparen Entwicklungszeit durch konstruktive Optimierung Ihrer Bauteile für das gewählte Verfahren und erhalten einsatzbereite Teile, die Ihre funktionalen und optischen Anforderungen erfüllen.

Verdichtungsstrahlen PA12: Glatte SLS-Bauteile ohne manuelle Nacharbeit

SLS-Bauteile aus PA12 überzeugen durch mechanische Festigkeit und Funktionalität. Doch die typische poröse, raue 3D-Druck-Oberfläche schränkt den direkten Einsatz oft ein. EB-TEC setzt deshalb auf Verdichtungsstrahlen mit der DyeMansion Powershot S, einem automatisierten Verfahren, das die Oberflächenqualität Ihrer SLS-Teile grundlegend verbessert.

Beim Verdichtungsstrahlen werden die PA12-Bauteile mit feinen Strahlmitteln bearbeitet, wodurch die Oberflächenstruktur geglättet und verdichtet wird. Das Kunststoffkugelstrahlen erzeugt geschlossene, homogene Oberflächen mit deutlich reduzierter Rauheit. Und das ohne manuelle Nachbearbeitung. Die mechanischen Eigenschaften des PA12-Materials bleiben dabei vollständig erhalten, da das Verfahren ausschließlich die Oberflächenschicht beeinflusst.

Diese Technologie eignet sich besonders für funktionale Bauteile, die mechanisch belastbar sein müssen und gleichzeitig eine ansprechende, glatte Oberfläche benötigen. Ob Gehäuseteile, Halterungen oder Funktionsprototypen: Sie erhalten robuste PA12-Komponenten mit verbesserter SLS-Oberfläche, die direkt einsatzbereit sind. EB-TEC kombiniert für Sie die Vorteile des SLS-Verfahrens mit der Oberflächenveredelung durch Verdichtungsstrahlen in einem durchgängigen Fertigungsprozess.

Welche 3D-Druckverfahren liefern die beste Oberflächengüte?

Die 3D-Druck-Oberflächenqualität hängt maßgeblich von der Technologie, den Prozessparametern und der Nachbearbeitung ab. Nicht jedes 3D-Druckverfahren eignet sich gleichermaßen für oberflächenkritische Anwendungen. EB-TEC setzt gezielt auf drei Verfahren, die hochwertige 3D-Druck-Oberflächen direkt ab Maschine oder mit automatisierter Nachbearbeitung ermöglichen.

Für Ihre Entscheidung sind mehrere Faktoren relevant: die erforderliche Detailgenauigkeit, die mechanischen Anforderungen an das Bauteil, die gewünschte Oberflächenbeschaffenheit und das einzusetzende Material. Während PolyJet und SLA durch ihre schichtweise Aushärtung von Photopolymeren extrem glatte 3D-Druck-Oberflächen erzeugen, bietet SLS mit Verdichtungsstrahlen die Kombination aus mechanischer Robustheit und veredelter Oberfläche.

Im Folgenden erhalten Sie einen detaillierten Überblick über die beiden Verfahren, die für feinste Oberflächenqualität und höchste Detailtreue stehen.

PolyJet-Technologie für feinste Details und glatte Oberflächen

Die PolyJet-Technologie arbeitet nach dem Prinzip des Material-Jetting: Flüssiges Photopolymer wird schichtweise aufgetragen und sofort mit UV-Licht ausgehärtet. EB-TEC setzt hierfür die Keyence Agilista ein, die durch hohe Auflösung und Präzision überzeugt.

Das Ergebnis sind Bauteile mit außergewöhnlich glatten 3D-Druck-Oberflächen und feinsten Details bis in den Mikrometerbereich. Die Schichtstärken liegen bei nur 15 bis 30 Mikrometern, wodurch die typische Treppenstruktur anderer Verfahren nahezu unsichtbar wird. Sie erhalten Teile, die optisch und haptisch höchsten Ansprüchen genügen. Direkt aus dem Drucker, ohne weitere Bearbeitung.

PolyJet eignet sich besonders für Anwendungen, bei denen glatte Oberfläche und Detailgenauigkeit im Vordergrund stehen: Designmodelle mit komplexen Geometrien, Anschauungsmuster für Präsentationen, Formteile für Abgussverfahren oder Funktionsprototypen mit filigranen Strukturen. Die Möglichkeit, mehrere Materialien in einem Druckvorgang zu kombinieren, eröffnet Ihnen zusätzliche Gestaltungsmöglichkeiten. EB-TEC berät Sie gerne, ob PolyJet für Ihre spezifische Anwendung die optimale Lösung darstellt.

SLA-Druck für hochglänzende Harzbauteile mit minimaler Schichtstruktur

Die Stereolithographie (SLA) ist eines der ältesten und präzisesten 3D-Druckverfahren. Bei EB-TEC kommt die Photocentric Magna LC zum Einsatz, die durch LCD-Technologie großformatige Bauteile mit herausragender 3D-Druck-Oberfläche ermöglicht.

Beim SLA-Verfahren wird flüssiges Harz schichtweise durch UV-Licht ausgehärtet. Die Schichtdicken liegen typischerweise bei 100 bis 200 Mikrometern, was zu extrem glatten, nahezu hochglänzenden 3D-Druck-Oberflächen führt. Die Schichtstruktur ist kaum wahrnehmbar. Sie erhalten Bauteile, die in ihrer Oberflächenqualität spritzgegossenen Teilen ähnlich sind.

SLA-Bauteile zeichnen sich durch hohe Detailtreue, präzise Kanten und glatte Oberfläche aus. Das Verfahren eignet sich hervorragend für Anwendungen, bei denen optische Qualität entscheidend ist: Masterbauteile für Formenbau, hochwertige Prototypen für Designvalidierung, medizinische Modelle oder Bauteile für optische Anwendungen.

EB-TEC bietet Ihnen verschiedene SLA-Harze mit unterschiedlichen mechanischen Eigenschaften. Von flexibel bis hochfest, von transparent bis eingefärbt. Dadurch erhalten Sie nicht nur die gewünschte hochwertige Oberfläche, sondern auch die für Ihre Anwendung erforderlichen Materialeigenschaften.

Wann ist welches Verfahren die richtige Wahl für Ihr Bauteil?

Die Wahl des optimalen Verfahrens hängt von Ihren spezifischen Anforderungen ab. EB-TEC unterstützt Sie bei dieser Entscheidung mit fundierter technischer Beratung.

Wählen Sie PolyJet, wenn Sie höchste Detailgenauigkeit und feinste 3D-Druck-Oberflächen mit 15 bis 30 Mikrometer Schichtstärke benötigen, komplexe Geometrien mit Hinterschnitten realisieren oder Multimaterial-Bauteile in einem Druckvorgang fertigen möchten. Die Technologie eignet sich besonders für Designmodelle, Anschauungsmuster und Bauteile mit filigranen Strukturen. Beachten Sie jedoch: Die Bauteile sind weniger mechanisch belastbar als PA12-Teile.

Entscheiden Sie sich für SLA, wenn hochglänzende, optisch ansprechende 3D-Druck-Oberflächen gefordert sind, größere Bauvolumina realisiert werden sollen oder Sie transparente oder transluzente Bauteile benötigen. SLA bietet Ihnen ein ausgezeichnetes Preis-Leistungs-Verhältnis bei hoher Oberflächenqualität und ist ideal für Masterbauteile, Funktionsprototypen und optische Anwendungen.

SLS mit Verdichtungsstrahlen ist Ihre Wahl, wenn mechanische Belastbarkeit und hochwertige 3D-Druck-Oberflächen gleichermaßen wichtig sind, Sie funktionale Bauteile ohne Stützstrukturen benötigen oder robuste PA12-Eigenschaften mit veredelter Oberfläche kombinieren möchten. Dieses Verfahren eignet sich hervorragend für Funktionsteile, Gehäuse und mechanisch beanspruchte Komponenten.

EB-TEC analysiert gemeinsam mit Ihnen die technischen Anforderungen, die Einsatzbedingungen und die wirtschaftlichen Rahmenbedingungen Ihres Projekts und empfiehlt Ihnen das Verfahren, das Ihre Anforderungen optimal erfüllt.

Oberflächenkritische Anwendungen: So unterstützt EB-TEC Ihr Projekt

EB-TEC bringt langjährige Erfahrung in der Präzisionsfertigung mit und versteht die Anforderungen oberflächenkritischer Anwendungen aus der industriellen Praxis. Sie erhalten nicht nur hochwertige Bauteile mit erstklassiger 3D-Druck-Oberfläche, sondern umfassende Beratung von der Konzeption bis zur Serienfertigung.

Das Leistungsspektrum für Ihr Projekt umfasst:

Umfassende Dienstleistungen für Ihre oberflächenkritischen Bauteile

• Technische Beratung zur Verfahrensauswahl basierend auf Ihren spezifischen Anforderungen an die 3D-Druck-Oberfläche
• Konstruktive Optimierung Ihrer Bauteile für das gewählte Druckverfahren und optimale 3D-Druck-Oberflächen
• Musterfertigung zur Validierung von Oberflächenqualität und Funktionalität vor der Serienfertigung
• Qualitätssicherung mit dokumentierten Prozessen und reproduzierbaren Ergebnissen bei der Oberflächenveredelung
• Skalierbare Fertigung von Einzelteilen bis zu Kleinserien mit gleichbleibender Qualität
• Materialberatung für die optimale Kombination aus hochwertiger Oberfläche und mechanischen Eigenschaften

Ihr Partner für reproduzierbare Qualität und Präzision

EB-TEC arbeitet mit modernsten Maschinen und etablierten Prozessen, um Ihnen reproduzierbare Qualität bei der 3D-Druck-Oberfläche zu garantieren. Ob Sie einen ersten Prototypen benötigen oder eine Kleinserie fertigen lassen möchten: Sie erhalten Bauteile mit der Oberflächenqualität, die Ihre Anwendung erfordert.

Kontaktieren Sie EB-TEC für ein unverbindliches Beratungsgespräch. Gemeinsam analysieren wir Ihre Anforderungen, besprechen die technischen Möglichkeiten und entwickeln die optimale Fertigungslösung für Ihr oberflächenkritisches Bauteil. Profitieren Sie von der Expertise eines erfahrenen Partners, der Präzision, Qualität und Zuverlässigkeit vereint.

Kernaussage: EB-TEC liefert oberflächenkritische 3D-Druckteile mit drei spezialisierten Verfahren. PolyJet für feinste Details (15 bis 30 µm Schichtstärke), SLA für hochglänzende Harzbauteile (100 bis 200 µm Schichtdicke) und SLS mit automatisiertem Verdichtungsstrahlen für robuste PA12-Komponenten. Jeweils direkt ab Maschine ohne zeitraubende manuelle Nachbearbeitung.
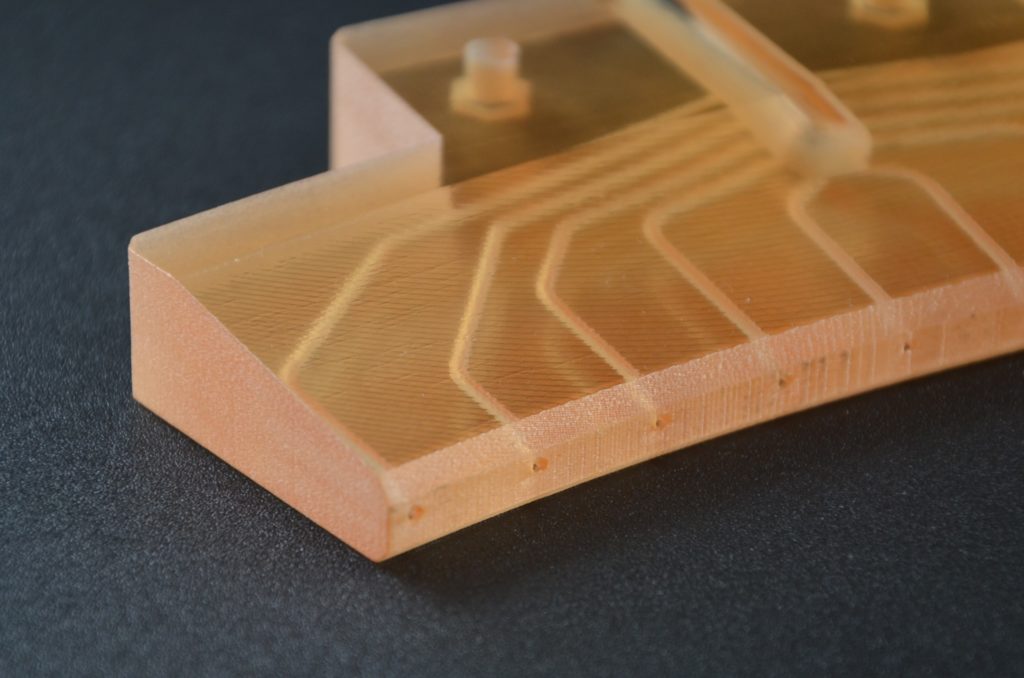
AR-M2 Keyence 3D Druck Düse
3D-Druck mit Keyence Agilista

Häufig gestellte Fragen zu 3D-Druck Kleinserien Fertigung

Welche 3D-Druckverfahren liefern die glattesten Oberflächen direkt nach dem Druck?

Die drei Verfahren mit den glattesten Oberflächen direkt nach dem Druck sind PolyJet und SLA . PolyJet erreicht durch 20-Mikrometer-Schichtstärken eine Oberflächenrauheit von Ra 1,0–3,0 µm und liefert nahezu glatte, direkt verwendbare Oberflächen. SLA erzielt mit Schichtstärken ab 100 µm ebenfalls sehr glatte Resultate (Ra 1,5–4,0 µm) mit leicht glänzendem Finish. Im Vergleich dazu weist SLS (Selektives Lasersintern) mit Ra 6–12 µm eine deutlich rauere, matte Oberflächenstruktur auf. Für Ihre Anwendung mit sichtbaren Oberflächen empfehle ich Ihnen PolyJet oder SLA, wenn Sie Nachbearbeitung minimieren möchten.

Wie unterscheiden sich PolyJet, SLA und SLS hinsichtlich der erreichbaren Oberflächenqualität?

Die drei Verfahren unterscheiden sich erheblich in der Oberflächenqualität: PolyJet bietet Ihnen die glatteste Oberfläche (Ra 1,0–3,0 µm) mit matter bis seidenglänzender Optik – ideal für Designmuster und Funktionsprototypen mit Sichtflächen. SLA erreicht Ra 1,5–4,0 µm mit charakteristisch glatter, leicht glänzender Oberfläche, die sich besonders für transparente oder hochdetaillierte Bauteile eignet. SLS liefert mit Ra 6–12 µm eine deutlich rauere, körnige Oberfläche mit matter Textur – dafür erhalten Sie aber mechanisch belastbare PA12-Teile ohne Stützstrukturen. Während PolyJet und SLA für oberflächenkritische Anwendungen ohne Nachbearbeitung geeignet sind, benötigen SLS-Teile typischerweise Gleitschleifen oder Beschichtung für glatte Sichtflächen.

Welches 3D-Druckverfahren eignet sich am besten für Bauteile mit sichtbaren Oberflächen in der Industrie?

Für industrielle Bauteile mit sichtbaren Oberflächen empfehle ich Ihnen primär PolyJet oder SLA, abhängig von Ihren spezifischen Anforderungen. PolyJet ist optimal, wenn Sie mehrfarbige Bauteile, Shore-A-Elastomere oder unterschiedliche Materialeigenschaften in einem Bauteil benötigen – die Oberfläche ist direkt verwendbar und erreicht nahezu Spritzguss-Qualität. SLA wählen Sie, wenn Sie höchste Detailgenauigkeit, transparente Bauteile oder besonders glatte, glänzende Oberflächen für technische Prototypen benötigen. Für funktionale Endverbrauchsteile mit mechanischer Belastung, bei denen Oberflächenqualität sekundär ist, bietet sich SLS mit anschließendem Gleitschleifen oder Verdichtungsstrahlen an. Ihre Entscheidung sollte auf Stückzahl, mechanischen Anforderungen und dem gewünschten Finish-Grad basieren.

Wie glatt können 3D-gedruckte Oberflächen ohne Nachbearbeitung werden?

Ohne Nachbearbeitung erreichen Sie mit PolyJet-Technologie die glattesten Oberflächen im 3D-Druck mit Ra-Werten von 1,0–3,0 µm – vergleichbar mit fein gefrästen Oberflächen. Diese Qualität ist für viele Anwendungen direkt einsatzfähig, insbesondere für Designmuster, Funktionsprototypen und Vorrichtungen. SLA liefert Ihnen Ra 1,5–4,0 µm mit leicht glänzendem Finish, das für technische Prototypen und Anschauungsmodelle meist ausreicht. SLS-Bauteile erreichen unbehandelt Ra 6–12 µm mit sichtbarer Körnung. Zum Vergleich: Spritzgussteile liegen bei Ra 0,4–1,6 µm. Wenn Sie höhere Anforderungen haben, sollten Sie Nachbearbeitungsverfahren wie Polieren (Ra < 0,8 µm), Lackieren oder Dampfglätten einplanen. Für Ihre Entscheidung ist entscheidend, ob die Oberfläche funktional oder ästhetisch kritisch ist.

Welche Oberflächenrauheit erreichen verschiedene additive Fertigungsverfahren im Vergleich?

Hier ist ein systematischer Vergleich der Oberflächenrauheit (Ra-Werte) gängiger additiver Fertigungsverfahren für Ihre Auswahlentscheidung: PolyJet: Ra 1,0–3,0 µm (sehr glatt, direkt verwendbar); SLA/DLP: Ra 1,5–4,0 µm (glatt, leicht glänzend); Binder Jetting (infiltriert): Ra 3–6 µm (glatt bis mittel); SLS (PA12): Ra 6–12 µm (rau, körnig); MJF (Multi Jet Fusion): Ra 5–10 µm (mittelrau); FDM/FFF: Ra 12–25 µm (sehr rau, sichtbare Schichten); DMLS/SLM (Metall): Ra 8–15 µm unbearbeitet. Zum Vergleich: Konventionelle Verfahren wie Fräsen erreichen Ra 0,8–6,3 µm, Spritzguss Ra 0,4–1,6 µm. Für Ihre oberflächenkritischen Anwendungen sollten Sie PolyJet oder SLA bevorzugen, wenn Sie Nachbearbeitung minimieren möchten.

Wann ist PolyJet die richtige Wahl für hochwertige Oberflächen im 3D-Druck?

PolyJet ist für Sie die optimale Wahl, wenn Sie folgende Anforderungen haben: 1) Sehr glatte Oberflächen (Ra 1,0–3,0 µm) ohne oder mit minimaler Nachbearbeitung für Designmuster, Anschauungsmodelle oder Vorrichtungen. 2) Mehrfarbige oder multi-materiale Bauteile in einem Druckvorgang – ideal für realistische Prototypen. 3) Kombination aus starren und elastomeren Bereichen (Shore A 27–95) in einem Bauteil. 4) Hohe Detailgenauigkeit und feine Strukturen bis 0,1 mm. 5) Schnelle Verfügbarkeit von Prototypen mit präsentationsfertiger Oberflächenqualität. PolyJet eignet sich weniger für mechanisch hochbelastbare Endverbrauchsteile oder große Stückzahlen. Wenn Sie funktionale Bauteile mit hoher mechanischer Festigkeit benötigen, sollten Sie SLS oder MJF in Betracht ziehen – auch wenn diese Nachbearbeitung für glatte Oberflächen erfordern.

Welche Vorteile bietet SLA für glänzende Oberflächen bei technischen Bauteilen?

SLA (Stereolithographie) bietet Ihnen mehrere spezifische Vorteile für technische Bauteile mit hochwertigen Oberflächen: 1) Natürlich glatte, leicht glänzende Oberfläche (Ra 1,5–4,0 µm) direkt nach dem Druck – ideal für Prototypen und Funktionsmuster. 2) Hervorragende Detailwiedergabe mit Auflösungen bis 25 µm Schichtstärke für filigrane Geometrien. 3) Isotrope mechanische Eigenschaften für belastbare Funktionsprototypen. 4) Möglichkeit transparenter oder transluzenter Bauteile für optische Anwendungen, Lichtleiter oder Sichtfenster. 5) Breites Materialspektrum mit verschiedenen mechanischen und thermischen Eigenschaften (Standard, ABS-like, PP-like, hochtemperaturbeständig). 6) Glatte Oberflächen erleichtern Ihnen die Weiterverarbeitung durch Lackieren, Beschichten oder Galvanisieren. Für Ihre Serienteile ist SLA besonders geeignet, wenn Sie Kleinserien bis ca. 100 Stück mit hoher Oberflächenqualität benötigen.

Wie kann ich mit SLS-Druck glatte Oberflächen bei funktionalen PA12-Teilen erzielen?

Für glatte Oberflächen bei SLS-gefertigten PA12-Bauteilen empfehle ich Ihnen folgende bewährte Nachbearbeitungsstrategien: 1)Verdichtungsstrahlen (mit Powershot S): Reduziert die Oberflächenrauheit von Ra 6–12 µm auf Ra 2–4 µm, entfernt lose Pulverpartikel und erzeugt eine gleichmäßig matte Oberfläche – optimal für funktionale Bauteile. 2) Dampfglätten mit Lösemitteldampf: Erreicht hochglänzende Oberflächen mit Ra < 1 µm, versiegelt die Oberfläche und verbessert die Dichtigkeit – ideal für fluidführende Bauteile. 3) Beschichten oder Lackieren: Bietet Ihnen definierte Oberflächeneigenschaften und zusätzlichen Schutz. 4) Infiltrieren mit Epoxidharz oder Cyanoacrylat: Versiegelt die poröse Struktur und glättet die Oberfläche. Die Wahl hängt von Ihrer Anwendung ab: Für mechanisch belastete Teile wählen Sie Gleitschleifen, für Dichtigkeit und Optik Dampfglätten. Planen Sie 1–3 Tage zusätzliche Durchlaufzeit für die Nachbearbeitung ein.

Welche Faktoren beeinflussen die Oberflächenqualität beim industriellen 3D-Druck?

Die Oberflächenqualität Ihrer 3D-gedruckten Bauteile wird durch folgende Hauptfaktoren bestimmt: 1) Schichtstärke: Geringere Schichthöhen (16–50 µm) liefern glattere Oberflächen als große Schichten (100–300 µm), verlängern aber die Bauzeit. 2) Druckverfahren: Photopolymer-basierte Verfahren (PolyJet, SLA) erzeugen glattere Oberflächen als pulverbettbasierte (SLS, MJF) oder Extrusions-Verfahren (FDM). 3) Bauteilorientierung: Horizontale Flächen sind glatter als geneigte oder vertikale Flächen; optimieren Sie die Ausrichtung für kritische Oberflächen. 4) Stützstrukturen: Kontaktpunkte hinterlassen Markierungen, die Sie nachbearbeiten müssen. 5) Materialwahl: Verschiedene Harze oder Pulver haben unterschiedliche Oberflächeneigenschaften. 6) Maschinenkalibrierung und Prozessparameter: Professionelle Dienstleister mit optimierten Parametern liefern konsistentere Qualität. Berücksichtigen Sie diese Faktoren bereits in Ihrer Konstruktionsphase für optimale Ergebnisse.

Wie wähle ich das passende 3D-Druckverfahren für oberflächenkritische Anwendungen aus?

Für Ihre Auswahlentscheidung empfehle ich Ihnen folgendes systematisches Vorgehen: 1) Definieren Sie Ihre Anforderungen: Welche Oberflächenrauheit (Ra-Wert) benötigen Sie? Sind die Oberflächen funktional oder ästhetisch kritisch? 2) Mechanische Anforderungen: Für Designmuster mit höchster Oberflächenqualität wählen Sie PolyJet (Ra 1,0–3,0 µm). Für funktionale Prototypen mit guter Oberfläche wählen Sie SLA (Ra 1,5–4,0 µm). Für mechanisch belastbare Endverbrauchsteile wählen Sie SLS mit Nachbearbeitung (Ra 2–4 µm nach Gleitschleifen). 3) Wirtschaftlichkeit: Berücksichtigen Sie Stückzahl, Durchlaufzeit und Nachbearbeitungskosten. 4) Materialeigenschaften: Benötigen Sie spezielle thermische, chemische oder mechanische Eigenschaften? 5) Geometrie: Komplexe Hinterschnitte begünstigen SLS (keine Stützen), feine Details PolyJet oder SLA. Ich empfehle Ihnen, mit Ihrem 3D-Druck-Dienstleister Musterbauteile zu fertigen, um die Oberflächenqualität für Ihre spezifische Anwendung zu validieren.

3D-Druck Kleinserien Fertigung | Ihr Leitfaden

3D Druck Service FDM
3D-Druck Kleinserien Fertigung: Kabeleinführhilfe
Bild von Autor: Eduard Braun
Autor: Eduard Braun

Als Geschäftsführer der EB-TEC GmbH bin ich seit 2017 im 3D-Druck zuhause. Vom Konzeptentwurf bis zum einsatzfertigen Bauteil unterstütze ich Unternehmen und Hochschulen mit der passenden Technologie. Hier im Blog teile ich mein Wissen zu Materialien, Verfahren und Praxis.

LinkedIn

Inhaltsverzeichnis

3D-Druck Kleinserien Fertigung: Verfahren, Materialien und Wirtschaftlichkeit im Vergleich

Sie müssen eine überschaubare Stückzahl Bauteile fertigen. Zu wenig für klassische Werkzeugfertigung, zu wichtig für Kompromisse bei Qualität oder Lieferzeit. Die 3D-Druck Kleinserien Fertigung meint die additive Herstellung von Bauteilen in Stückzahlen zwischen 10 und mehreren tausend Einheiten, ohne dass Sie in Werkzeuge investieren müssen. Genau hier zeigt sich der Wert additiver Fertigung: Sie realisieren Kleinserien wirtschaftlich, ohne teure Formen oder Werkzeuge. Doch welches Verfahren passt zu Ihrer Anwendung? Welche Materialien erfüllen Ihre technischen Anforderungen? Und wann rechnet sich der Einsatz wirklich? Dieser Artikel gibt Ihnen fundierte Antworten. Sie erfahren, welche 3D-Druck-Technologien für industrielle 3D-Druck Kleinserien geeignet sind, wie Sie die Wirtschaftlichkeit bewerten und worauf Sie bei der Auswahl eines Dienstleisters achten sollten. Dabei profitieren Sie von praxiserprobten Erkenntnissen aus realen Projekten. Am Ende werden Sie in der Lage sein, eine fundierte Entscheidung zu treffen.

Entscheidungshilfen für Ihre Kleinserienfertigung mit 3D-Druck

• Ermitteln Sie den Break-Even-Point für Ihr Bauteil. Vergleichen Sie nicht nur Stückkosten, sondern beziehen Sie auch Werkzeuginvestitionen, Lagerkosten, Kapitalbindung und Time-to-Market in Ihre Wirtschaftlichkeitsrechnung ein.
• Wählen Sie das Fertigungsverfahren nach Ihren spezifischen Anforderungen: SLS für komplexe Geometrien ohne Stützstrukturen, MJF für höhere Stückzahlen mit optimalen mechanischen Eigenschaften, FDM für größere Bauteile mit Kostenvorteilen.
• Berücksichtigen Sie bei der Materialauswahl nicht nur technische Datenblätter. Fordern Sie Praxiserfahrungen mit dem spezifischen Material im gewählten Verfahren an, da reale Bauteileigenschaften von theoretischen Werten abweichen können.
• Planen Sie für funktionskritische Maße und präzise Passungen mechanische Nachbearbeitung ein, da typische Toleranzen bei additiver Fertigung im Bereich von ±0,3 bis ±0,5 mm liegen.
• Prüfen Sie bei der Dienstleister-Auswahl dessen Qualitätsmanagementsystem und fragen Sie gezielt nach dokumentierten Erfahrungen mit vergleichbaren Projekten, statt sich allein auf Maschinenausstattung zu verlassen.
• Evaluieren Sie eine Inhouse-Lösung nur bei kontinuierlichem, planbarem Bedarf. Für die Anfangsphase empfiehlt sich die Zusammenarbeit mit einem spezialisierten Dienstleister, um verschiedene Verfahren ohne Investitionsrisiko zu testen.

Wann lohnt sich 3D-Druck für Kleinserien wirklich?

Die Entscheidung für oder gegen additive Fertigung hängt von mehreren Faktoren ab, die Sie systematisch bewerten sollten. Die 3D-Druck Kleinserie bietet einen entscheidenden Vorteil: Sie benötigen keine Werkzeuge, Formen oder aufwendigen Rüstprozesse. Dadurch entfallen die Fixkosten weitgehend, während bei konventionellen Verfahren wie Spritzguss oder Fräsen erhebliche Anfangsinvestitionen anfallen. Diese Kostenstruktur macht die Kleinserienfertigung besonders attraktiv, wenn Sie flexible Produktionsmengen benötigen oder wenn Designänderungen während der Entwicklungsphase wahrscheinlich sind. Wirtschaftlichkeit allein reicht jedoch nicht als Entscheidungskriterium. Sie müssen auch technische Anforderungen berücksichtigen: Komplexität der Geometrie, mechanische Belastbarkeit, Oberflächenqualität und Maßhaltigkeit. Je komplexer Ihr Bauteil, desto größer der Vorteil additiver Verfahren. Einfache Geometrien hingegen lassen sich oft kostengünstiger konventionell fertigen, sobald die Stückzahl einen bestimmten Schwellenwert überschreitet. Die Kombination aus geometrischer Komplexität und geringer Stückzahl bildet das ideale Einsatzszenario für additive Kleinserien.

Typische Anwendungsszenarien für additive Kleinserienfertigung

In der industriellen Praxis haben sich bestimmte Einsatzgebiete als besonders geeignet für 3D-Druck Kleinserien erwiesen. Funktionsprototypen und Vorserien gehören zu den klassischen Anwendungen: Sie können Ihr Design validieren, bevor Sie in teure Serienwerkzeuge investieren. Die Fertigung von 3D-Druck Prototypen ermöglicht es Ihnen, verschiedene Designvarianten zu testen und zu optimieren. Ersatzteile für Maschinen und Anlagen, deren Originalfertigung eingestellt wurde, lassen sich wirtschaftlich nachproduzieren, oft innerhalb weniger Tage statt Wochen. Betriebsmittel wie Vorrichtungen, Halterungen oder Prüflehren profitieren von der Designfreiheit additiver Verfahren: Sie können diese exakt an Ihre Anforderungen anpassen, ohne Kompromisse eingehen zu müssen. Kundenspezifische Bauteile in geringen Stückzahlen, etwa für Sondermaschinen oder individuelle Kundenprojekte, rechtfertigen selten die Werkzeugkosten konventioneller Fertigung. Hier punktet die 3D-Druck Kleinserie mit schneller Verfügbarkeit und Kosteneffizienz. Auch Produktvarianten für Markttests oder regionale Besonderheiten lassen sich ohne Risiko produzieren. Sie fertigen nur, was Sie tatsächlich benötigen. On-Demand-Produktion reduziert Lagerrisiken und Kapitalbindung erheblich.

Wirtschaftlichkeitsbetrachtung: Break-Even-Point gegenüber konventionellen Verfahren

Der Break-Even-Point markiert jene Stückzahl, ab der konventionelle Fertigung wirtschaftlicher wird als 3D-Druck Kleinserien Fertigung. Diese Schwelle variiert erheblich je nach Bauteilgröße, Komplexität und gewähltem Verfahren. Für einfache Kunststoffteile liegt der Wendepunkt oft zwischen 500 und 2.000 Stück, abhängig von den Werkzeugkosten für Spritzguss. Bei komplexen Geometrien mit Hinterschnitten, die aufwendige Werkzeuge erfordern, verschiebt sich dieser Punkt deutlich nach oben, manchmal bis zu 10.000 Stück oder mehr. Ihre Kalkulation sollte nicht nur die reinen Stückkosten berücksichtigen. Beziehen Sie auch Faktoren wie Lagerkosten, Kapitalbindung und Flexibilität ein. Wenn Sie mit 3D-Druck Kleinserien on-demand fertigen, reduzieren Sie Ihr Lagerrisiko erheblich. Designänderungen lassen sich ohne Werkzeugmodifikationen umsetzen. Ein Vorteil, der sich monetär nicht immer direkt beziffern lässt, aber erheblichen Wert hat. Berücksichtigen Sie zudem die Time-to-Market: Während Sie auf Werkzeuge oft Wochen warten, können Sie mit additiver Fertigung innerhalb weniger Tage produzieren. Die Gesamtkostenbetrachtung über den Produktlebenszyklus fällt daher häufig zugunsten der additiven Fertigung aus, selbst wenn die reinen Stückkosten höher liegen.

3D-Druck-Verfahren für Kleinserien im direkten Vergleich

Nicht jedes 3D-Druck-Verfahren eignet sich gleichermaßen für die Serienfertigung. Die Wahl der richtigen Technologie entscheidet maßgeblich über Bauteilqualität, Produktionsgeschwindigkeit und Wirtschaftlichkeit. Drei Verfahren haben sich in der industriellen Kleinserienfertigung etabliert: Selektives Lasersintern (SLS), HP Multi Jet Fusion (MJF) und Fused Deposition Modeling (FDM). Jedes dieser Verfahren bringt spezifische Stärken und Einschränkungen mit sich. Die Verfahren unterscheiden sich in der Materialauswahl, den erreichbaren mechanischen Eigenschaften, der Oberflächenqualität und den Stückkosten. Ihre Aufgabe besteht darin, das Verfahren zu identifizieren, das Ihre technischen Anforderungen erfüllt und gleichzeitig wirtschaftlich sinnvoll ist. Dabei spielen Faktoren wie Bauteilgröße, erforderliche Festigkeit, Oberflächenanforderungen und geplante Stückzahl eine zentrale Rolle. Die folgenden Abschnitte geben Ihnen einen detaillierten Überblick über die Charakteristika der einzelnen Verfahren für Prototypen 3D-Druck und Serienproduktion.

Selektives Lasersintern (SLS): Robustheit ohne Stützstrukturen

SLS gilt als eines der vielseitigsten Verfahren für funktionale Kleinserien. Ein Laser verschmilzt pulverförmiges Material Schicht für Schicht zu einem dichten Bauteil. Der entscheidende Vorteil: Sie benötigen keine Stützstrukturen, da das umgebende Pulver die entstehenden Geometrien stützt. Dadurch ermöglicht SLS komplexe Designs mit Hinterschnitten, inneren Kanälen oder beweglichen Baugruppen, die Sie in einem Druckvorgang fertigen können. Die mechanischen Eigenschaften gesinterter Bauteile überzeugen in vielen Anwendungen: Sie erreichen Festigkeiten, die für funktionale Endprodukte ausreichen. PA12 (Polyamid 12) ist das Standardmaterial und bietet eine ausgewogene Kombination aus Festigkeit, Zähigkeit und chemischer Beständigkeit. Für höhere Anforderungen stehen glasfaserverstärkte oder flammhemmende Varianten zur Verfügung. Die Oberflächenqualität zeigt die typische leicht poröse Struktur des Sinterprozesses. Für viele technische Anwendungen ist diese Oberfläche akzeptabel; wo höhere Anforderungen bestehen, lassen sich Bauteile nachbearbeiten. SLS eignet sich besonders, wenn Sie robuste Funktionsteile mit komplexen Geometrien in Stückzahlen von 10 bis mehreren tausend Einheiten benötigen. Die Designfreiheit ohne Stützstrukturen macht SLS zur ersten Wahl für geometrisch anspruchsvolle Bauteile.

HP Multi Jet Fusion (MJF): Geschwindigkeit und mechanische Eigenschaften

Multi Jet Fusion repräsentiert eine Weiterentwicklung pulverbasierter Verfahren mit Fokus auf Produktivität. Statt eines Lasers nutzt MJF ein Tintenstrahlsystem, das gezielt Fusing- und Detailing-Agenzien auf das Pulverbett aufträgt. Anschließend verschmelzen Infrarotstrahler die behandelten Bereiche. Dieser Prozess ermöglicht höhere Baugeschwindigkeiten als SLS, ein relevanter Faktor, wenn Sie größere Kleinserien fertigen möchten. Die mechanischen Eigenschaften von MJF-Bauteilen übertreffen in vielen Aspekten jene von SLS: Sie erhalten höhere Festigkeiten und eine gleichmäßigere Materialdichte. Die Oberflächenqualität ist ebenfalls feiner, mit geringerer Porosität. Wie bei SLS benötigen Sie keine Stützstrukturen, profitieren also von derselben Designfreiheit. Das Materialspektrum konzentriert sich derzeit hauptsächlich auf PA12 und PA11, wobei auch hier technische Varianten verfügbar sind. MJF eignet sich hervorragend für Anwendungen, bei denen Sie hohe mechanische Belastbarkeit mit wirtschaftlicher Serienfertigung kombinieren müssen. Die Stückkosten sinken bei steigenden Mengen deutlich, da Sie den Bauraum effizient nutzen können. Bei Serien ab 100 Stück zeigt MJF seine wirtschaftlichen Vorteile gegenüber anderen Verfahren besonders deutlich.

Fused Deposition Modeling (FDM): Kosteneffizienz bei größeren Bauteilen

FDM arbeitet nach einem grundlegend anderen Prinzip: Ein Extruder schmilzt thermoplastisches Filament und trägt es schichtweise auf. Dieses Verfahren punktet vor allem bei größeren Bauteilen mit seiner Kosteneffizienz. Die Materialkosten liegen deutlich unter jenen pulverbasierter Verfahren, und industrielle FDM-Systeme erreichen beachtliche Bauraumgrößen. Sie können Bauteile fertigen, die bei SLS oder MJF mehrfach geteilt und gefügt werden müssten. Die Materialauswahl ist vielfältig: Von Standard-Thermoplasten wie ABS und PLA über technische Kunststoffe wie PC, Nylon oder PETG bis hin zu faserverstärkten Hochleistungsmaterialien. Diese Vielfalt ermöglicht Ihnen, Materialeigenschaften präzise auf Ihre Anforderungen abzustimmen. Allerdings müssen Sie bei FDM Stützstrukturen einplanen, die nachträglich entfernt werden. Die Oberflächenqualität zeigt die charakteristischen Schichtlinien, die je nach Anwendung akzeptabel sind oder Nachbearbeitung erfordern. FDM eignet sich besonders für größere Bauteile in kleineren Serien, wo die Kostenvorteile die Einschränkungen bei Oberflächenqualität und Designfreiheit überwiegen. Bei Bauteilen über 300 mm Kantenlänge ist FDM oft die wirtschaftlichste Lösung für Kleinserien.

Materialauswahl für industrielle Kleinserien: Von Standard bis Hochleistung

Die Materialwahl beeinflusst nicht nur die mechanischen Eigenschaften Ihrer Bauteile, sondern auch deren chemische Beständigkeit, Temperaturstabilität und Langzeitverhalten. Standardmaterialien wie PA12 decken ein breites Anwendungsspektrum ab: Sie bieten gute Festigkeit, ausreichende Zähigkeit und bewährte Langzeitstabilität. Für viele technische Anwendungen sind diese Eigenschaften völlig ausreichend. Wenn Sie höhere Anforderungen haben, stehen Ihnen spezialisierte Materialien zur Verfügung. Glasfaserverstärkte Kunststoffe erhöhen Steifigkeit und Festigkeit deutlich, ideal für strukturelle Bauteile unter mechanischer Belastung. Flammhemmende Materialien erfüllen Brandschutzanforderungen in sensiblen Bereichen wie Elektronik oder Schienenfahrzeugbau. Für Hochtemperaturanwendungen bieten sich Materialien wie PEEK oder Ultem an, die auch bei 150°C und darüber formstabil bleiben. Elastomere und flexible Materialien ermöglichen Dichtungen, Dämpfungselemente oder ergonomische Griffe. Bei der Materialauswahl sollten Sie nicht nur die technischen Datenblätter konsultieren. Praxiserfahrungen mit dem spezifischen Material im gewählten Verfahren sind entscheidend, denn theoretische Werte und reale Bauteileigenschaften können durchaus voneinander abweichen. Fordern Sie daher Referenzbauteile oder Prüfberichte an, bevor Sie sich für ein Material entscheiden.

Qualitätssicherung und Toleranzen in der additiven Serienfertigung

Qualitätssicherung in der additiven Fertigung erfordert ein Umdenken gegenüber konventionellen Verfahren. Sie müssen verstehen, dass 3D-Druck prozessbedingte Schwankungen mit sich bringt, die Sie durch geeignete Maßnahmen beherrschen können. Typische Toleranzen liegen bei SLS und MJF im Bereich von ±0,3 bis ±0,5 mm, abhängig von Bauteilgröße und Geometrie. FDM erreicht je nach System und Einstellung ähnliche oder etwas größere Toleranzen. Für präzise Passungen oder funktionskritische Maße sollten Sie mechanische Nachbearbeitung einplanen. Mechanische Bearbeitung, etwa Bohren oder Fräsen, ermöglicht engere Toleranzen an definierten Stellen. Die Prozessüberwachung beginnt bereits bei der Datenaufbereitung: Korrekte Wandstärken, geeignete Orientierung im Bauraum und angepasste Prozessparameter beeinflussen die Bauteilqualität maßgeblich. Während der Fertigung sollte Ihr Dienstleister dokumentierte Prozessparameter einhalten und regelmäßige Kalibrierungen durchführen. Die Endkontrolle umfasst visuelle Prüfung, Maßkontrolle und bei kritischen Anwendungen auch zerstörende Prüfungen zur Validierung mechanischer Eigenschaften. Fragen Sie Ihren Dienstleister nach dessen Qualitätsmanagementsystem und nach Erfahrungen mit vergleichbaren Projekten. Ein zertifiziertes QM-System nach ISO 9001 bildet die Grundlage für reproduzierbare Qualität in der Serienfertigung.

Inhouse-Fertigung oder Dienstleister: Entscheidungskriterien für Industrieunternehmen

Die Frage nach Eigenfertigung oder Dienstleister-Beauftragung hängt von mehreren strategischen und wirtschaftlichen Faktoren ab. Eine Inhouse-Lösung bietet Ihnen maximale Kontrolle, kurze Kommunikationswege und Unabhängigkeit. Allerdings erfordert sie erhebliche Investitionen: Anschaffungskosten für professionelle Systeme beginnen im sechsstelligen Bereich, hinzu kommen Schulungsaufwand, Materialbevorratung und laufende Wartung. Sie benötigen qualifiziertes Personal, das nicht nur die Maschinen bedient, sondern auch Prozessparameter optimiert und Qualitätssicherung durchführt. Die Auslastung ist ein kritischer Faktor: Nur bei kontinuierlichem Bedarf amortisiert sich die Investition. Ein spezialisierter Dienstleister hingegen bringt Erfahrung aus zahlreichen Projekten mit, verfügt über mehrere Verfahren und Materialien und trägt das Investitionsrisiko. Sie zahlen nur für tatsächlich gefertigte Teile, ohne Fixkosten für Maschinen und Personal. Die Flexibilität ist höher: Sie können verschiedene Verfahren testen, ohne sich festlegen zu müssen. Allerdings geben Sie Kontrolle ab und sind von Lieferzeiten abhängig. Für die meisten Industrieunternehmen empfiehlt sich die Zusammenarbeit mit einem erfahrenen Dienstleister, zumindest in der Anfangsphase, bis Sie Ihre Bedarfe und Anforderungen präzise kennen. Eine Inhouse-Lösung lohnt sich erst ab einem kontinuierlichen Jahresbedarf, der die Fixkosten rechtfertigt.

Praxisbeispiele: Erfolgreiche Kleinserien-Projekte aus der Industrie

Konkrete Anwendungsbeispiele verdeutlichen, wie additive Fertigung in der Praxis Mehrwert schafft. Ein Maschinenbauer benötigte 200 kundenspezifische Halterungen für eine Sondermaschine. Die komplexe Geometrie mit integrierten Kabelkanälen hätte im Spritzguss ein Werkzeug von über 15.000 Euro erfordert. Mit SLS wurden die Teile innerhalb von zwei Wochen gefertigt, zu Gesamtkosten, die deutlich unter der Werkzeuginvestition lagen. Ein Medizintechnikhersteller produziert Vorrichtungen für Montageprozesse in Chargen von 50 Stück durch 3D-Druck Kleinserien Fertigung. Durch den Einsatz von MJF kann er flexibel auf Designoptimierungen reagieren, die sich aus Prozessverbesserungen ergeben, ohne jedes Mal neue Werkzeuge beschaffen zu müssen. Ein Anlagenbauer fertigt Ersatzteile für ältere Maschinen on-demand per FDM. Statt ein Ersatzteillager mit langsam drehenden Positionen vorzuhalten, werden Teile bei Bedarf innerhalb von 48 Stunden produziert. Das reduziert Kapitalbindung und Lagerkosten erheblich. Diese Beispiele zeigen: Der Erfolg additiver Kleinserienfertigung liegt nicht in der Technologie allein, sondern in der intelligenten Anwendung auf geeignete Szenarien, dort, wo die spezifischen Vorteile zum Tragen kommen. Die 3D-Druck Kleinserien Fertigung erreicht ihre höchste Wirtschaftlichkeit bei komplexen Geometrien, geringen Stückzahlen und hohen Flexibilitätsanforderungen, wo konventionelle Verfahren an ihre wirtschaftlichen Grenzen stoßen.

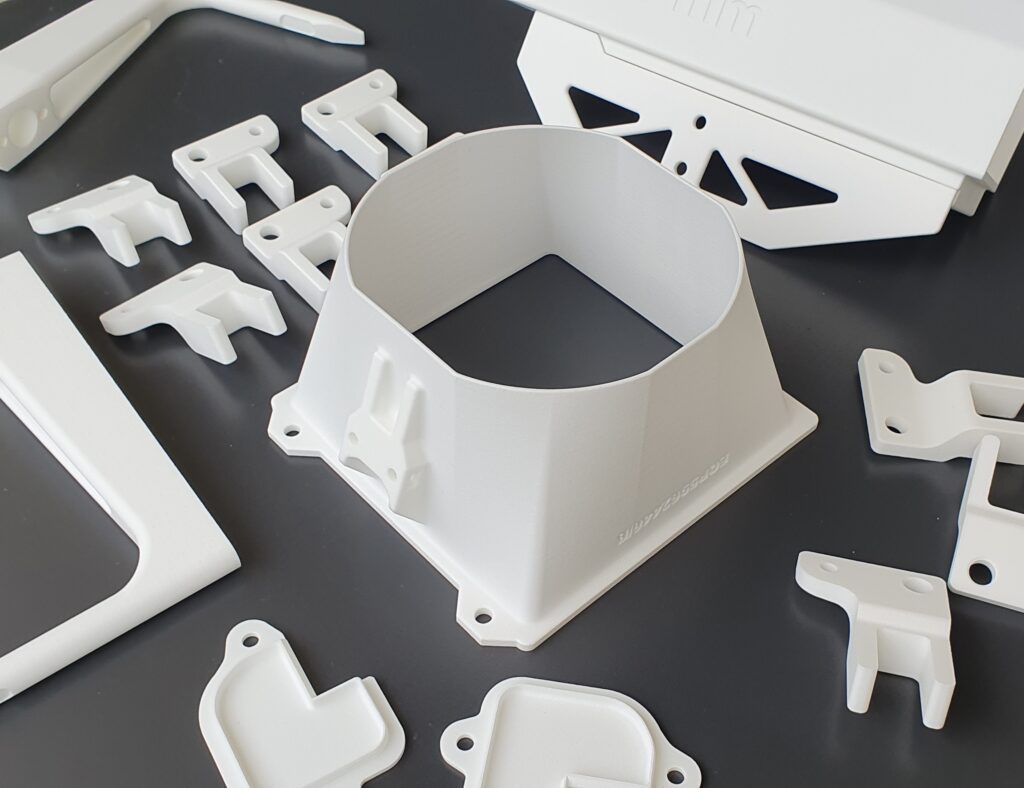
lasersintern Weiße 3D-gedruckte Bauteile auf Tisch

Häufig gestellte Fragen zu 3D-Druck Kleinserien Fertigung

Welche 3D-Druck-Verfahren eignen sich am besten für die Kleinserienfertigung von technischen Bauteilen?

Für die Kleinserienfertigung technischer Bauteile eignen sich besonders drei Verfahren: **Selektives Lasersintern (SLS)** bietet Ihnen hohe mechanische Festigkeit und benötigt keine Stützstrukturen, was es ideal für komplexe Geometrien macht. **Multi Jet Fusion (MJF)** überzeugt durch schnelle Produktionszeiten und ausgezeichnete mechanische Eigenschaften bei gleichmäßiger Teilqualität. **Stereolithografie (SLA)** liefert Ihnen höchste Detailgenauigkeit und glatte Oberflächen, eignet sich jedoch eher für weniger belastete Bauteile. Für metallische Bauteile sollten Sie **Direct Metal Laser Sintering (DMLS)** oder **Binder Jetting** in Betracht ziehen. Die Wahl hängt von Ihren spezifischen Anforderungen an Material, Festigkeit, Genauigkeit und Stückzahl ab.

Ab welcher Stückzahl ist 3D-Druck für Kleinserien wirtschaftlicher als konventionelle Fertigungsverfahren?

Die Wirtschaftlichkeit von 3D-Druck beginnt typischerweise bei Stückzahlen von **1 bis 1.000 Teilen**, abhängig von Bauteilkomplexität und -größe. Bei hochkomplexen Geometrien mit Hinterschneidungen kann 3D-Druck bereits ab dem ersten Teil kostengünstiger sein, da Sie teure Werkzeuge und Formen einsparen. Der Break-even-Point gegenüber Spritzguss liegt meist zwischen 500 und 2.000 Teilen, bei CNC-Bearbeitung oft schon bei 50 bis 500 Teilen. Entscheidend sind die Werkzeugkosten der konventionellen Verfahren: Je höher diese ausfallen, desto früher amortisiert sich der 3D-Druck. Berücksichtigen Sie auch Faktoren wie Entwicklungszeit, Designfreiheit und die Möglichkeit, Änderungen ohne Neuinvestition in Werkzeuge vorzunehmen.

Welche Materialien stehen für die 3D-Druck-Kleinserienfertigung zur Verfügung und welche mechanischen Eigenschaften weisen sie auf?

Für die Kleinserienfertigung stehen Ihnen vielfältige Materialien zur Verfügung: **PA12 (Polyamid)** aus SLS-Verfahren bietet Ihnen eine Zugfestigkeit von 45-50 MPa und gute Schlagzähigkeit. **PA11** ist biobasiert und noch zäher. **TPU** ermöglicht flexible Bauteile mit Shore-Härten von 80A bis 95A. **Hochleistungskunststoffe** wie PEEK oder Ultem erreichen Temperaturfestigkeit bis 200°C und Zugfestigkeiten über 90 MPa. Bei **Kunstharzen (SLA)** erhalten Sie materialabhängig Festigkeiten von 40-80 MPa mit sehr guter Detailgenauigkeit. **Metallmaterialien** wie AlSi10Mg, Edelstahl 316L oder Titan Ti6Al4V bieten Ihnen Eigenschaften nahe an konventionell gefertigten Teilen. Jedes Material hat spezifische Kennwerte für Zugfestigkeit, E-Modul, Bruchdehnung und Temperaturbeständigkeit, die Sie bei der Auswahl berücksichtigen sollten.

Wie unterscheiden sich FDM, SLS und MJF in Bezug auf Genauigkeit und Oberflächenqualität bei Kleinserien?

Die drei Verfahren unterscheiden sich deutlich: **FDM (Fused Deposition Modeling)** erreicht Schichtstärken von 0,1-0,3 mm und zeigt sichtbare Schichtlinien, die Oberflächenrauheit liegt bei Ra 6-12 µm. Die Maßgenauigkeit beträgt ±0,2-0,5 mm. **SLS (Selektives Lasersintern)** bietet Ihnen feinere Schichten von 0,1-0,12 mm mit einer leicht körnigen, matten Oberfläche (Ra 6-10 µm) und Toleranzen von ±0,3 mm oder ±0,3%. **MJF (Multi Jet Fusion)** liefert die beste Kombination: Schichtstärken von 0,08 mm, glattere Oberflächen (Ra 4-8 µm) und engere Toleranzen von ±0,2-0,3 mm. Für Kleinserien mit hohen Anforderungen an Oberflächenqualität empfehle ich Ihnen MJF, für maximale Designfreiheit ohne Stützstrukturen SLS, und für kostengünstige Prototypen mit geringeren Anforderungen FDM.

Welche Toleranzen und Genauigkeiten kann ich bei verschiedenen 3D-Druck-Verfahren für Kleinserien erwarten?

Die erreichbaren Toleranzen variieren je nach Verfahren erheblich: **SLA/DLP** bietet Ihnen die höchste Genauigkeit mit ±0,05-0,1 mm für kleine Teile und ±0,1-0,2% für größere Bauteile. **MJF** erreicht ±0,2-0,3 mm oder ±0,3%, wobei die Wiederholgenauigkeit sehr gut ist. **SLS** liegt bei ±0,3 mm oder ±0,3-0,5%. **FDM** erreicht ±0,2-0,5 mm, stark abhängig von Maschinenqualität und Kalibrierung. **Metall-3D-Druck (DMLS/SLM)** bietet ±0,05-0,1 mm nach der Nachbearbeitung. Wichtig: Diese Werte gelten unter optimalen Bedingungen. Für funktionskritische Maße sollten Sie Nachbearbeitungsschritte wie Fräsen oder Schleifen einplanen. Berücksichtigen Sie auch, dass Toleranzen von Bauteilgröße, Geometrie und Orientierung im Bauraum abhängen.

Worauf sollte ich bei der Auswahl eines Dienstleisters für 3D-Druck-Kleinserien achten?

Bei der Dienstleisterauswahl sollten Sie folgende Kriterien prüfen: **Technologieportfolio** – verfügt der Anbieter über mehrere Verfahren und kann er Sie objektiv beraten? **Qualitätssicherung** – sind Zertifizierungen wie ISO 9001 oder branchenspezifische Standards vorhanden? Fragen Sie nach Prüfprotokollen und Qualitätsdokumentation. **Materialvielfalt** – werden die für Ihre Anwendung benötigten Materialien angeboten? **Produktionskapazität** – kann der Dienstleister Ihre Stückzahlen und Lieferzeiten zuverlässig erfüllen? **Nachbearbeitungskompetenz** – bietet er alle erforderlichen Finishing-Schritte aus einer Hand? **Engineering-Support** – erhalten Sie Unterstützung bei der designgerechten Konstruktion? **Referenzen** – hat der Anbieter Erfahrung in Ihrer Branche? Fordern Sie Musterteile an und prüfen Sie Kommunikation, Reaktionszeit und technische Beratungsqualität.

Wie lange dauert die Fertigung einer Kleinserie mit 3D-Druck im Vergleich zu traditionellen Verfahren?

3D-Druck bietet Ihnen erhebliche Zeitvorteile: Die **reine Druckzeit** für eine Kleinserie von 50-100 Teilen beträgt je nach Verfahren und Bauteilgröße 1-5 Tage. Mit Nachbearbeitung sollten Sie **5-10 Werktage** Gesamtdurchlaufzeit einplanen. Im Vergleich dazu benötigt **Spritzguss** 4-8 Wochen allein für die Werkzeugherstellung, bevor die erste Serie produziert werden kann. **CNC-Bearbeitung** liegt bei 2-4 Wochen für komplexe Kleinserien. Der entscheidende Vorteil: Sie können mit 3D-Druck sofort starten, ohne auf Werkzeuge warten zu müssen. Bei Designänderungen sparen Sie weitere Wochen, da keine Werkzeuganpassungen nötig sind. Für dringende Projekte bieten viele Dienstleister Express-Services mit 24-48 Stunden Lieferzeit an. Beachten Sie, dass die Parallelisierung bei 3D-Druck begrenzt ist – mehr Maschinen bedeuten höhere Kosten.

Welche Nachbearbeitungsschritte sind bei 3D-gedruckten Kleinserien typischerweise erforderlich?

Die erforderlichen Nachbearbeitungsschritte hängen vom Verfahren und Ihren Anforderungen ab: **Grundlegende Schritte** umfassen das Entfernen von Stützstrukturen (bei FDM, SLA) und Reinigung von Pulverresten (bei SLS, MJF). **Oberflächenveredelung** erfolgt durch Schleifen, Gleitschleifen, Sandstrahlen oder chemisches Glätten, um die Oberflächenqualität zu verbessern. **Funktionale Nachbearbeitung** beinhaltet CNC-Fräsen oder Bohren für präzise Passmaße und Gewinde. **Beschichtungen** wie Lackieren, Pulverbeschichten oder Metallisieren schützen und veredeln die Oberfläche. Bei **SLS/MJF-Teilen** ist oft Färben oder Infiltrieren möglich. **Wärmebehandlung** verbessert bei manchen Materialien die mechanischen Eigenschaften. Für metallische Bauteile sind **Spannungsarmglühen** und **HIP-Behandlung** (Hot Isostatic Pressing) relevant. Planen Sie diese Schritte frühzeitig ein, da sie 30-50% der Gesamtkosten ausmachen können.

Kann ich mit 3D-Druck-Kleinserien die gleichen mechanischen Anforderungen erfüllen wie mit Spritzguss oder CNC-Fräsen?

Ja, moderne 3D-Druck-Verfahren können vergleichbare mechanische Eigenschaften erreichen: **SLS- und MJF-Bauteile** aus PA12 erreichen 80-90% der Festigkeit von spritzgegossenen Teilen und sind für viele technische Anwendungen ausreichend. **Metall-3D-Druck** liefert Ihnen Bauteile mit Eigenschaften, die CNC-gefrästen Teilen entsprechen oder diese sogar übertreffen können, besonders nach HIP-Behandlung. **Wichtige Unterschiede** bestehen in der Anisotropie: 3D-gedruckte Teile können richtungsabhängige Festigkeiten aufweisen. Bei **hochbelasteten Bauteilen** sollten Sie die Orientierung im Bauraum sorgfältig planen. **FDM-Teile** erreichen typischerweise nur 50-70% der Festigkeit von Spritzgussteilen und eignen sich eher für Prototypen. Fordern Sie vom Dienstleister **Materialdatenblätter** mit mechanischen Kennwerten an und führen Sie bei kritischen Anwendungen Funktionstests durch. Für Serienteile mit höchsten Anforderungen bleibt Spritzguss oft die erste Wahl.

Wie kalkuliere ich die Gesamtkosten für eine 3D-Druck-Kleinserie inklusive Konstruktion, Material und Nachbearbeitung?

Für eine realistische Kostenkalkulation sollten Sie folgende Positionen berücksichtigen: **Konstruktion und Datenaufbereitung** (5-15% der Gesamtkosten) – einmalige Kosten für CAD-Optimierung und Druckvorbereitung. **Materialkosten** (20-35%) – berechnet nach Bauteilvolumen plus Stützstrukturen; typisch 3-8 €/cm³ bei Kunststoff, 15-40 €/cm³ bei Metall. **Maschinenzeit** (30-45%) – abhängig von Druckdauer und Auslastung. **Nachbearbeitung** (20-40%) – stark abhängig von Anforderungen; einfache Reinigung kostet wenig, CNC-Nachbearbeitung kann teurer als der Druck sein. **Qualitätssicherung** (5-10%) – Messprotokoll, Dokumentation. **Zusatzleistungen** wie Express-Zuschläge oder Sondermaterialien. Als Richtwert: Ein technisches Bauteil (50 cm³, PA12, SLS) kostet in Serie von 100 Stück etwa 8-15 € pro Teil. Holen Sie detaillierte Angebote ein und vergleichen Sie Gesamtkosten, nicht nur Stückpreise.

Was kostet ein 3D-Druck | Preisfaktoren 2026

Photocentric LC Magna DL110HB LCD-3D-Druck Bauteile
Bild von Autor: Eduard Braun
Autor: Eduard Braun

Als Geschäftsführer der EB-TEC GmbH bin ich seit 2017 im 3D-Druck zuhause. Vom Konzeptentwurf bis zum einsatzfertigen Bauteil unterstütze ich Unternehmen und Hochschulen mit der passenden Technologie. Hier im Blog teile ich mein Wissen zu Materialien, Verfahren und Praxis.

LinkedIn

Inhaltsverzeichnis

Was kostet ein 3D Druck? Die wichtigsten Preisfaktoren auf einen Blick

Sie planen ein neues Bauteil und fragen sich, ob 3D-Druck wirtschaftlich ist? Die Antwort hängt von fünf entscheidenden Faktoren ab: Materialwahl, Druckverfahren, Bauteilgröße, Druckzeit und Oberflächenqualität. Anders als bei konventionellen Verfahren entfallen beim 3D-Druck teure Werkzeugkosten. Stattdessen bestimmen technische Parameter wie Schichtstärke und Nachbearbeitung den Endpreis. Die Spanne ist erheblich: Einfache Prototypen kosten oft nur 15 Euro, während komplexe Funktionsteile mehrere hundert Euro erreichen können. Dieser Leitfaden zeigt Ihnen transparent, wie professionelle 3D-Druck-Services kalkulieren. Sie erfahren, welche Projektanforderungen die Wirtschaftlichkeit beeinflussen und wann sich 3D Printing gegenüber traditionellen Methoden rechnet. Realistische Preisbeispiele geben Orientierung: FDM-Prototypen – preislich eher günstig, SLA-Präzisionsteile – preislich eher mittel, SLS-Serienteile – preislich hoch. Mit diesem Wissen stellen Sie gezielte Anfragen und identifizieren die passende Fertigungslösung für Ihr Projekt. Sie verstehen, warum scheinbar ähnliche 3D-gedruckte Bauteile unterschiedlich bepreist werden und wo Optimierungspotenzial liegt.

Fünf Entscheidungskriterien für Ihre 3D-Druck-Kalkulation

  • Betrachten Sie alle Faktoren im Zusammenhang. Materialwahl, Druckverfahren, Bauteilgröße und Oberflächenqualität beeinflussen sich gegenseitig und bestimmen gemeinsam, was Ihr 3D-Druck-Auftrag kostet.
    • Wählen Sie das Verfahren nach Ihrem konkreten Anwendungsfall: FDM für schnelle Konzeptmodelle, SLA für Präzisionsteile mit hohen optischen Anforderungen, SLS für belastbare Serienteile .
    • Optimieren Sie Ihre Konstruktion durch Hohlräume, Wabenstrukturen oder Rippen. So reduzieren Sie Material und Druckzeit erheblich, ohne Funktionseinbußen beim 3D-Druck in Kauf zu nehmen.
    • Setzen Sie 3D-Druck gezielt ein: bei Einzelteilen, Prototypen, Kleinserien bis 1000 Stück und komplexen Geometrien. In diesen Fällen ist das Verfahren wirtschaftlicher als konventionelle Fertigung mit hohen Werkzeugkosten.
    • Übermitteln Sie vollständige CAD-Daten in den Formaten STEP, IGES oder STL mit technischen Anforderungen zu Material, Toleranzen, Stückzahl und Liefertermin. Je detaillierter Ihre Angaben, desto präziser die Kalkulation.

Wie sich die Kosten für ein Modell im 3D-Druck zusammensetzen

Die Preisgestaltung im professionellen 3D-Druck-Service geht weit über reine Materialkosten hinaus. Der 3D-Druck-Preis setzt sich aus mehreren Komponenten zusammen: Materialverbrauch, Maschinenzeit, Nachbearbeitung, Qualitätssicherung und Rüstkosten für die Druckvorbereitung. Hinzu kommen Kosten für Stützstrukturen, die je nach Bauteilgeometrie erforderlich sein können. Anders als bei Spritzguss oder CNC-Bearbeitung entfallen teure Werkzeuge. Dafür schlagen Druckzeit und Energiekosten stärker zu Buche. Die Kalkulation berücksichtigt auch Ausschuss, da nicht jeder D-Druck beim ersten Versuch gelingt, besonders bei anspruchsvollen Geometrien. Professionelle 3D-Druck-Dienstleister kalkulieren zusätzlich Qualitätsprüfungen, technische Dokumentation und Beratungsleistungen ein. Ein weiterer preisbestimmender Faktor ist die Auslastung der Druckplattform: Mehrere Teile lassen sich oft gleichzeitig fertigen, was die Stückkosten durch parallele Produktion erheblich senkt. Dieses Verständnis hilft Ihnen nachzuvollziehen, warum scheinbar ähnliche Bauteile unterschiedlich bepreist werden und wo Optimierungspotenzial für Ihr Projekt liegt.

Materialwahl als entscheidender Kostenfaktor

Das gewählte Material beeinflusst die 3D-Druck-Kosten erheblich und kann den Preis um den Faktor 10 oder mehr verändern. Standard-Kunststoffe wie PLA oder ABS kosten 20 bis 50 Euro pro Kilogramm und eignen sich für Prototypen sowie Konzeptmodelle. Technische Hochleistungspolymere wie PEEK oder Ultem kosten hingegen 300 bis 500 Euro pro Kilogramm, bieten dafür aber außergewöhnliche Temperaturbeständigkeit und mechanische Festigkeit. Faserverstärkte Materialien, die EB-TEC für mechanisch belastbare Bauteile einsetzt, liegen im mittleren bis oberen Preissegment zwischen 80 und 220 Euro pro Kilogramm. Flexible Materialien wie TPU haben ebenfalls höhere Preise aufgrund spezieller Verarbeitungsanforderungen. Der Materialpreis allein ist jedoch nicht entscheidend für die Gesamtkalkulation. Manche Materialien erfordern spezielle Druckbedingungen wie beheizte Baukammern, längere Druckzeiten oder aufwändigere Nachbearbeitung. Ein teureres Material kann sich dennoch rechnen, wenn es die gewünschten mechanischen Eigenschaften direkt liefert und kostenintensive Nachbehandlung spart. Bei der Materialwahl sollten Sie daher immer die Gesamtkalkulation im Blick haben. EB-TEC berät Sie, welches Material für Ihre Anforderungen das beste Preis-Leistungs-Verhältnis bietet, unter Berücksichtigung von Festigkeit, Temperaturbeständigkeit, chemischer Resistenz und anderen relevanten Eigenschaften beim D-Druck.

Druckverfahren und deren Einfluss auf den Preis

Die Wahl des Druckverfahrens hat massiven Einfluss darauf, was ein 3D-Druck kostet. FDM (Fused Deposition Modeling) ist das günstigste Verfahren mit moderaten Maschinenkosten und relativ hoher Druckgeschwindigkeit, ideal für Prototypen und Konzeptmodelle. SLA (Stereolithographie) arbeitet mit Kunstharz und UV-Licht, liefert deutlich feinere Details mit Schichtstärken ab 0,025 mm und glattere Oberflächen, kostet aber etwa das Zwei- bis Dreifache von FDM. Dieses Verfahren eignet sich für präzise Prototypen mit hohen optischen Anforderungen und Maßhaltigkeit von ±0,1 mm. SLS (Selektives Lasersintern) nutzt Pulvermaterialien wie Polyamid und ist das teuerste Verfahren, bietet dafür höchste mechanische Belastbarkeit und benötigt keine Stützstrukturen, da das umgebende Pulver das Bauteil stützt. Die Kosten liegen oft drei- bis fünfmal höher als bei FDM, dafür sind die Teile isotropisch belastbar. Jedes Verfahren hat seine spezifische Berechtigung: FDM für schnelle, kostengünstige Iterationen in der Entwicklungsphase, SLA für Präzisionsteile mit Oberflächenanforderungen und Passungsprüfungen, SLS für funktionale Endprodukte und Kleinserien mit spritzgussähnlichen Eigenschaften. Die Verfahrenswahl sollte sich nach Ihrem konkreten Anwendungsfall richten, nicht nach dem niedrigsten Preis. EB-TEC setzt alle gängigen Verfahren ein und empfiehlt das wirtschaftlich sinnvollste für Ihr 3D-Print-Projekt unter Berücksichtigung technischer Anforderungen.

Bauteilgröße, Volumen und Druckzeit

Größe und Volumen bestimmen direkt den Materialverbrauch und die Druckzeit, und damit, wie viel ein 3D-Druck kostet. Ein kompaktes Bauteil von 5x5x5 cm kann in 2 bis 4 Stunden gedruckt werden, während ein 20x20x20 cm großes Teil 20 bis 40 Stunden benötigt. Die Kosten steigen dabei nicht linear, sondern progressiv, da längere Druckzeiten höhere Maschinen- und Energiekosten verursachen. Entscheidend ist nicht nur die Außenabmessung, sondern das tatsächliche Volumen des Bauteils. Ein hohles Bauteil mit 20% Infill ist deutlich günstiger als ein massives mit gleichen Außenmaßen, der Materialverbrauch kann um 60 bis 80% reduziert werden. Hier liegt erhebliches Optimierungspotenzial: Durch intelligente Konstruktion mit Wabenstrukturen, Rippen oder Hohlräumen lassen sich Material und Druckzeit erheblich reduzieren, ohne Funktionseinbußen in Kauf zu nehmen. Die Druckzeit wird auch von der Orientierung des Bauteils auf der Druckplattform beeinflusst. Ein flach liegendes Teil druckt schneller als ein hochkant stehendes, benötigt aber mehr Stützstrukturen, die nachträglich entfernt werden müssen. Professionelle 3D-Druckservice-Anbieter optimieren diese Parameter systematisch. Bei EB-TEC prüfen erfahrene Techniker jede CAD-Datei auf Optimierungsmöglichkeiten und schlagen konstruktive Anpassungen vor, die Kosten senken, ohne die Funktion zu beeinträchtigen.

Auflösung, Schichtstärke und Oberflächenqualität

Die gewünschte Oberflächenqualität beeinflusst die 3D-Druck-Preise erheblich. Die Schichtstärke, definiert als die Höhe jeder einzelnen gedruckten Schicht, bestimmt die Oberflächenglätte und Detailgenauigkeit des fertigen Bauteils. Standard-Schichtstärken liegen bei 0,15 bis 0,2 mm und bieten ein gutes Preis-Leistungs-Verhältnis für funktionale Prototypen. Feinere Schichten von 0,1 mm oder weniger verdoppeln die Druckzeit und damit die Kosten, liefern aber deutlich glattere Oberflächen mit kaum sichtbaren Schichtlinien. Für Sichtteile oder Passungen mit engen Toleranzen von ±0,1 mm kann sich dieser Aufwand lohnen. Umgekehrt sind gröbere Schichten von 0,3 mm für reine Funktionstests ausreichend und reduzieren die Kosten um 30 bis 40%. Zusätzlich zur Schichtstärke können mechanische und chemische Nachbearbeitungen die Oberflächenqualität verbessern: Schleifen, Grundieren, Lackieren oder chemisches Glätten. Diese Prozesse verursachen zusätzliche Kosten von 5 bis 50 Euro pro Teil, sind aber oft günstiger als extrem feine Druckeinstellungen mit langen Druckzeiten. Bei technischen Bauteilen ist die Oberflächenqualität meist zweitrangig, hier zählen Maßhaltigkeit und mechanische Funktion. Bei Präsentationsmodellen oder Endprodukten rechtfertigt die Optik höhere Investitionen in Oberflächenveredelung. EB-TEC berät Sie, welche Qualitätsstufe für Ihren Zweck erforderlich ist und wo Sie ohne Funktionseinbußen beim 3D-Druck-Preis sparen können.

Realistische Preisbeispiele für unterschiedliche 3D-Druck-Projekte

Um die Kostenstrukturen greifbar zu machen, betrachten wir konkrete Anwendungsfälle aus der industriellen Praxis. Die folgenden Beispiele basieren auf typischen Projekten und zeigen, wie sich unterschiedliche Anforderungen auf den 3D-Druck-Preis auswirken. Die genannten Preise sind Richtwerte zur Orientierung, da tatsächliche Kosten von der exakten Geometrie, Stückzahl, Materialverfügbarkeit und gewünschten Lieferzeit abhängen. Jedes Projekt ist individuell, und eine präzise Kalkulation erfordert die Analyse konkreter CAD-Daten mit technischen Spezifikationen. Die Beispiele verdeutlichen jedoch die Größenordnungen und helfen, realistische Erwartungen zu entwickeln. Sie zeigen, dass 3D Printing für bestimmte Anwendungen, insbesondere Einzelteile, Prototypen und Kleinserien bis 1000 Stück, hochgradig wirtschaftlich ist, während andere Szenarien mit hohen Stückzahlen konventionelle Fertigung bevorzugen. Diese Transparenz ermöglicht es Ihnen, bereits in der Planungsphase die richtige Fertigungsstrategie zu wählen und gezielt 3D-Druck-Angebote einzuholen.

Kleinteile und Prototypen im FDM-Verfahren

FDM (Fused Deposition Modeling) eignet sich hervorragend für schnelle Prototypen und Konzeptmodelle mit kurzen Durchlaufzeiten. Ein typisches Beispiel: Ein Gehäuseteil von 80x60x40 mm aus PLA oder PETG mit einem Materialverbrauch von etwa 50 Gramm und einer Druckzeit von 4 bis 6 Stunden. Die Kosten betragen 15 bis 30 Euro pro Stück bei Einzelfertigung. Bei 10 identischen Teilen sinkt der Stückpreis auf 10 bis 20 Euro, da mehrere Teile gleichzeitig auf der Druckplattform gefertigt werden können. Ein komplexeres Beispiel: Ein Funktionsprototyp mit beweglichen Teilen und Scharnieren, 120x80x60 mm, aus ABS mit 100 Gramm Material und 10 Stunden Druckzeit. Die Kosten liegen bei 40 bis 70 Euro. Hinzu kommen etwa 10 bis 20 Euro für die Entfernung der Stützstrukturen und leichte Nachbearbeitung wie Entgraten. FDM ist ideal für Iterationen in der Entwicklungsphase, da Sie mehrere Designvarianten testen können, ohne hohe Werkzeugkosten zu riskieren. Die mechanischen Eigenschaften reichen für Funktionstests aus, auch wenn die Oberflächenqualität mit sichtbaren Schichtlinien nicht an Spritzgussteile heranreicht. Für Kleinstserien bis 50 Stück bleibt FDM oft die wirtschaftlichste Lösung. EB-TEC nutzt FDM für schnelle Durchlaufzeiten, von der Dateiübermittlung bis zum fertigen Teil vergehen oft nur 2 bis 3 Werktage.

Hochpräzise Bauteile im SLA-Verfahren

SLA (Stereolithographie) liefert Präzision und Oberflächenqualität, die FDM nicht erreicht. Ein konkretes Beispiel: Ein Zahnrad mit 40 mm Durchmesser und filigranen Zähnen für Passungstests mit einem Materialverbrauch von 15 Gramm Kunstharz und einer Druckzeit von 3 Stunden. Die Kosten betragen 25 bis 45 Euro inklusive Reinigung und UV-Vernetzung. Die Oberfläche ist nahezu glatt mit minimalen Schichtlinien, die Maßhaltigkeit liegt bei ±0,1 mm. Ein anspruchsvolleres Beispiel: Ein Präsentationsmodell eines medizinischen Geräts, 150x100x80 mm, mit transparenten Bereichen für Kundenpräsentationen. Der Materialverbrauch beträgt 200 Gramm, die Druckzeit 12 Stunden. Die Kosten liegen bei 150 bis 250 Euro inklusive Nachbearbeitung und Lackierung für hochwertige Optik. SLA rechtfertigt sich, wenn Optik und Präzision entscheidend sind, etwa für Kundenpräsentationen, Passungsprüfungen oder Vorserien vor dem Werkzeugbau. Die höheren Kosten gegenüber FDM zahlen sich aus, wenn aufwändige Nacharbeit vermieden wird oder wenn das 3D-Druck-Modell direkt als Muster für technische Freigaben dient. Bei Serien ab 20 Stück sinken die Stückkosten deutlich durch optimierte Plattformauslastung. EB-TEC setzt SLA ein, wenn Ihre Anforderungen an Detailtreue und Oberflächengüte über Standard-Prototyping hinausgehen.

Funktionale Serienteile im SLS-Verfahren

SLS (Selektives Lasersintern) ist das Verfahren der Wahl für mechanisch belastbare Funktionsteile und Kleinserien mit spritzgussähnlichen Eigenschaften. Ein praktisches Beispiel: Ein Befestigungsclip aus PA12 (Polyamid), 50x30x15 mm, der Schraubkräfte aufnehmen muss, mit einem Materialverbrauch von 20 Gramm und einer Druckzeit von 6 Stunden bei voller Bauplattform. Die Kosten betragen 50 bis 70 Euro bei Einzelfertigung, sinken jedoch auf 15 bis 25 Euro ab 50 Stück durch parallele Produktion. Die mechanischen Eigenschaften sind vergleichbar mit Spritzgussteilen, hohe Belastbarkeit in allen Richtungen. Ein industrielles Beispiel: Luftführungskanäle für Maschinenbau, 200x150x100 mm, komplex verzweigt mit innenliegenden Strukturen, aus PA12 glasfaserverstärkt für erhöhte Steifigkeit. Der Materialverbrauch beträgt 300 Gramm, die Druckzeit 20 Stunden. Die Kosten liegen bei 250 bis 400 Euro pro Stück, bei 25 Stück etwa 150 bis 220 Euro durch Batch-Produktion. Diese 3D-Druck-Teile können direkt eingebaut werden, keine Werkzeugkosten, keine Mindestmengen, keine Vorlaufzeiten für Werkzeugbau. SLS rechnet sich besonders bei Kleinserien von 10 bis 1000 Stück, bei denen Werkzeugkosten für Spritzguss von 5.000 bis 50.000 Euro nicht amortisierbar wären. Auch für Ersatzteile oder kundenspezifische Varianten ist SLS ideal. Die Teile sind UV-beständig, chemikalienresistent und temperaturbeständig bis 120°C. EB-TEC fertigt mit SLS funktionale Endprodukte, die jahrelang im industriellen Einsatz bleiben.

Wann lohnt sich 3D-Druck wirtschaftlich gegenüber konventioneller Fertigung?

Die Wirtschaftlichkeit von 3D-Druck hängt von mehreren Faktoren ab: Stückzahl, geometrische Komplexität, Entwicklungsstand und Zeitdruck. Bei Einzelteilen und Prototypen ist 3D-Druck nahezu immer günstiger als konventionelle Verfahren, keine Werkzeugkosten, keine Rüstzeiten, keine Mindestmengen. Auch bei Kleinserien bis etwa 1000 Stück bleibt 3D-Druck oft wirtschaftlich, besonders wenn die Geometrie komplex ist mit Hinterschnitten oder innenliegenden Strukturen. Spritzguss rechnet sich typischerweise ab 1.000 bis 5.000 Stück, abhängig von der Teilegröße und Werkzeugkomplexität mit Kosten von 5.000 bis 50.000 Euro für Werkzeuge. CNC-Bearbeitung ist bei einfachen Geometrien ab 50 bis 100 Stück günstiger, bei komplexen Formen mit mehreren Aufspannungen jedoch teurer als 3D-Druck. Entscheidend ist auch die Entwicklungsphase: In frühen Phasen, wo noch Designänderungen zu erwarten sind, vermeidet 3D-Druck teure Werkzeugänderungen von 2.000 bis 10.000 Euro pro Iteration. Zeitkritische Projekte profitieren von kurzen Durchlaufzeiten, ein 3D-gedrucktes Teil ist oft in 2 bis 5 Tagen verfügbar, während Werkzeugbau 6 bis 12 Wochen dauert. Auch für Ersatzteile, bei denen keine Werkzeuge mehr existieren oder die Mindestmenge nicht erreicht wird, ist 3D-Druck die wirtschaftliche Lösung. EB-TEC analysiert mit Ihnen gemeinsam, welches Verfahren für Ihr Projekt das beste Kosten-Nutzen-Verhältnis bietet, unter Berücksichtigung aller relevanten Faktoren wie Stückzahl, Komplexität und Zeitrahmen.

So erhalten Sie ein präzises Angebot für Ihr 3D-Druck-Projekt

Für eine exakte Kostenkalkulation benötigen professionelle 3D-Druckservice-Anbieter Ihre vollständigen CAD-Daten. Idealerweise übermitteln Sie STEP-, IGES- oder STL-Dateien mit geschlossenen Volumenkörpern. Ergänzen Sie technische Anforderungen: gewünschtes Material (z.B. PA12, ABS, PETG), Oberflächenqualität (Schichtstärke 0,1 bis 0,3 mm), Toleranzen (z.B. ±0,2 mm), mechanische Belastungen (Zugfestigkeit, Temperaturbeständigkeit) und Einsatzumgebung (Innen/Außen, Chemikalienexposition). Geben Sie die benötigte Stückzahl und den gewünschten Liefertermin an. Je präziser Ihre Angaben sind, desto genauer fällt die Kalkulation aus. EB-TEC prüft Ihre Dateien systematisch auf Fertigbarkeit und Optimierungspotenzial. Oft lassen sich durch kleine konstruktive Anpassungen wie Wandstärkenoptimierung oder Verrippungen erhebliche Kosten sparen, ohne die Funktion zu beeinträchtigen. Sie erhalten dann ein detailliertes 3D-Druck-Angebot mit transparenter Aufschlüsselung der Kostenpositionen (Material, Druckzeit, Nachbearbeitung), empfohlenem Verfahren und Material sowie realistischer Lieferzeit. Bei komplexen Projekten mit speziellen Anforderungen bietet EB-TEC eine technische Beratung an. Gemeinsam klären wir, welche Lösung Ihre Anforderungen optimal erfüllt. Nutzen Sie das Kontaktformular auf der EB-TEC Website oder senden Sie Ihre Anfrage direkt per E-Mail mit CAD-Daten. Innerhalb von 24 Stunden erhalten Sie eine fundierte Rückmeldung mit Machbarkeitsanalyse und Preiskalkulation. So treffen Sie Ihre Entscheidung auf Basis verlässlicher Informationen: transparent, kompetent und partnerschaftlich. 3D-Druck ist wirtschaftlich bei Einzelteilen, Prototypen und Kleinserien bis 1000 Stück, besonders wenn komplexe Geometrien ohne Werkzeugkosten realisiert werden müssen.

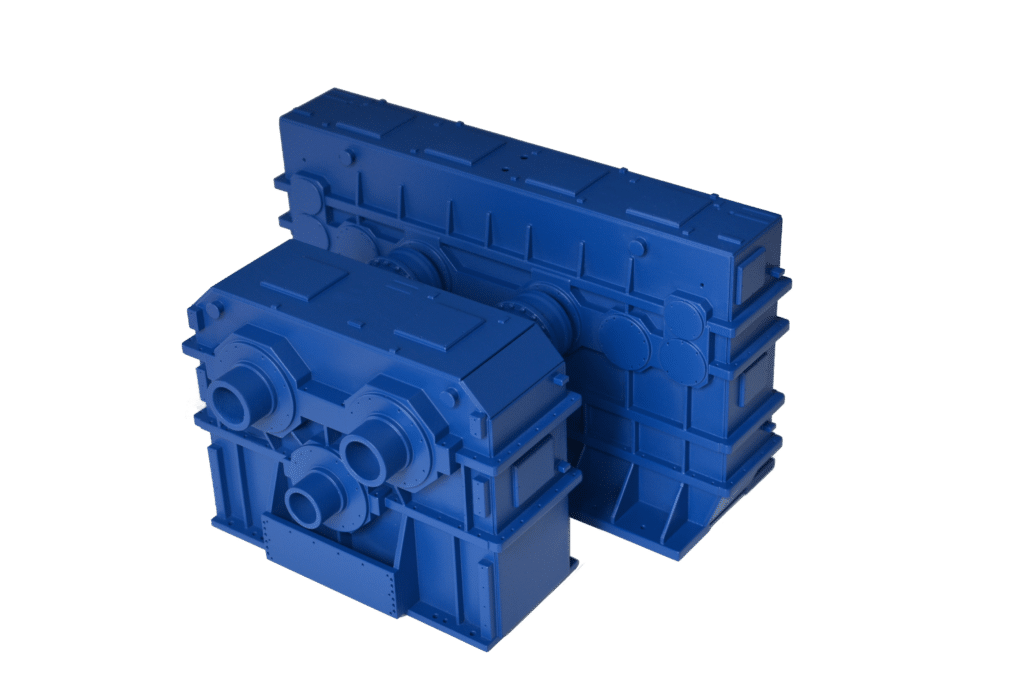
3D Druck Miniatur Getriebe SLS PA12

Häufig gestellte Fragen zu PA12

Welche Faktoren beeinflussen die Kosten eines 3D-Drucks am stärksten?

Die Hauptkostentreiber beim 3D-Druck sind: (1) Materialverbrauch – abhängig von Bauteilvolumen und erforderlichen Stützstrukturen, (2) Druckzeit – bestimmt durch Bauteilhöhe, Schichtdicke und Druckgeschwindigkeit, (3) Maschinenstundensatz – variiert je nach Technologie und Anschaffungskosten der Anlage, (4) Nachbearbeitung – umfasst Stützstrukturentfernung, Oberflächenbehandlung und Qualitätskontrolle, sowie (5) Rüstkosten – für Datenvorbereitung, Maschineneinrichtung und Qualifizierung. Bei Dienstleistern kommen Gemeinkosten und Gewinnmargen hinzu. Die relative Bedeutung dieser Faktoren variiert je nach Druckverfahren, Bauteilgeometrie und Anforderungen.

Wie unterscheiden sich die Kosten zwischen verschiedenen 3D-Druckverfahren wie FDM, SLA und SLS?

Die Kostenstrukturen unterscheiden sich erheblich: FDM (Fused Deposition Modeling) bietet die niedrigsten Einstiegskosten mit Materialpreisen ab 20-50 €/kg und moderaten Maschinenstundensätzen, eignet sich jedoch primär für Prototypen mit geringeren Anforderungen. SLA (Stereolithographie) liegt im mittleren Preissegment mit Materialkosten von 90-150 €/l und liefert höhere Oberflächenqualität, erfordert aber intensive Nachbearbeitung. SLS (Selektives Lasersintern) weist die höchsten Stückkosten auf (Materialpreise 68-100 €/kg, hohe Maschinenstundensätze), ermöglicht jedoch funktionale Endprodukte ohne Stützstrukturen. Bei Kleinserien amortisieren sich die höheren SLS-Kosten oft durch geringeren Nachbearbeitungsaufwand und bessere mechanische Eigenschaften.

Wie wirkt sich die Materialwahl auf den Preis eines 3D-gedruckten Bauteils aus?

Die Materialwahl beeinflusst die Gesamtkosten auf mehreren Ebenen: Standardmaterialien wie PLA oder ABS kosten 20-40 €/kg, während technische Hochleistungspolymere wie PEEK oder Ultem 300-500 €/kg erreichen können. Metallpulver für DMLS/SLM-Verfahren liegen bei 200-600 €/kg. Neben dem reinen Materialpreis sind jedoch weitere Faktoren relevant: Druckgeschwindigkeit (schnellere Materialien reduzieren Maschinenzeit), Nachbearbeitungsaufwand (manche Materialien erfordern aufwendigere Finishing-Prozesse), Ausschussquote (schwierig zu verarbeitende Materialien erhöhen Fehlerrisiken) und Zertifizierungsanforderungen (medizinische oder luftfahrttaugliche Materialien verursachen Dokumentationsaufwand). Eine fundierte Materialwahl optimiert das Kosten-Nutzen-Verhältnis.

Ab welcher Stückzahl wird 3D-Druck im Vergleich zu traditionellen Fertigungsverfahren unwirtschaftlich?

Die wirtschaftliche Grenze ist stark bauteilabhängig und lässt sich nicht pauschal definieren. Als Richtwert gilt: Für einfache Geometrien wird Spritzguss ab 1.000-5.000 Stück wirtschaftlicher, während 3D-Druck bei komplexen, individualisierten oder häufig modifizierten Bauteilen auch bei höheren Stückzahlen konkurrenzfähig bleibt. Entscheidend ist die Break-Even-Analyse unter Berücksichtigung von Werkzeugkosten (beim Spritzguss 5.000-50.000 € pro Form), Stückkosten, Entwicklungszeit und Flexibilitätsanforderungen. 3D-Druck bietet Vorteile bei: Prototypenserien, Ersatzteilproduktion on-demand, Mass Customization und Bridge Production (Überbrückung bis zur Serienfertigung). Moderne Hybridstrategien kombinieren beide Verfahren je nach Produktlebenszyklusphase.

Welche versteckten Kosten sollten bei der Kalkulation von 3D-Druck-Projekten berücksichtigt werden?

Neben den offensichtlichen Druck- und Materialkosten fallen häufig übersehene Kostenpositionen an: (1) Design-Optimierung – Anpassung von CAD-Daten an fertigungsgerechte Konstruktion (Design for Additive Manufacturing), (2) Qualitätssicherung – 3dimensionelle Prüfung, Materialzertifikate, Dokumentation nach ISO-Standards, (3) Fehldrucke und Ausschuss – je nach Komplexität 5-15% Aufschlag, (4) Logistik und Verpackung – besonders bei empfindlichen oder großformatigen Bauteilen, (5) Nachbehandlung – Wärmebehandlung, Infiltration, Beschichtung für spezielle Anforderungen, (6) Lizenz- und Zertifizierungskosten – bei patentgeschützten Materialien oder regulierten Branchen, sowie (7) Lagerhaltung – falls digitale Lagerhaltung nicht konsequent umgesetzt wird. Eine vollständige TCO-Betrachtung (Total Cost of Ownership) vermeidet Budgetüberschreitungen.

Wie kalkulieren 3D-Druck-Dienstleister ihre Preise für Prototypen versus Kleinserien?

Die Preisgestaltung folgt unterschiedlichen Logiken: Bei Prototypen dominieren Fixkosten (Datenvorbereitung, Setup, Qualifizierung), weshalb Dienstleister oft projektbasierte Preise mit höheren Stückkosten ansetzen – typischerweise 100-500 € für Einzelteile je nach Komplexität. Bei Kleinserien (ab ca. 10-50 Stück identischer Bauteile) sinken die relativen Rüstkosten, und Mengenrabatte von 15-40% sind üblich. Seriöse Dienstleister kalkulieren transparent nach: Maschinenstundensatz (40-200 €/h je nach Technologie), Materialverbrauch inkl. Verschnitt, Nachbearbeitungszeit, Qualitätssicherungsaufwand und Gemeinkosten. Rahmenverträge für wiederkehrende Bedarfe ermöglichen weitere Preisoptimierungen durch planbare Kapazitätsauslastung. Fordern Sie detaillierte Kostenaufstellungen an, um Vergleichbarkeit zu gewährleisten.

Welchen Einfluss haben Bauteilgröße und Komplexität auf die Druckkosten?

Größe und Komplexität wirken unterschiedlich auf die Kostenstruktur: Die Bauteilgröße beeinflusst primär Materialverbrauch und Druckzeit – beide steigen näherungsweise linear mit dem Volumen, wobei die Bauhöhe aufgrund der schichtweisen Fertigung besonders zeitkritisch ist. Ein 200 mm hohes Bauteil benötigt bei 0,1 mm Schichtdicke 2.000 Schichten und entsprechend mehr Druckzeit als ein 50 mm hohes Teil. Komplexität zeigt einen nichtlinearen Effekt: Während geometrische Komplexität beim 3D-Druck kaum Mehrkosten verursacht (ein Vorteil gegenüber Fräsen), erhöhen filigrane Strukturen, Hinterschneidungen und enge Toleranzen den Nachbearbeitungs- und QS-Aufwand erheblich. Stützstrukturen bei überhängenden Geometrien steigern Material- und Entfernungskosten um 20-50%. Eine druckoptimierte Bauteilorientierung minimiert diese Faktoren.

Wie unterscheiden sich die Kosten für technische Funktionsbauteile im Vergleich zu Anschauungsprototypen?

Funktionsbauteile verursachen typischerweise 50-200% höhere Kosten als reine Anschauungsmodelle aufgrund verschärfter Anforderungen: (1) Materialqualität – Einsatz zertifizierter, mechanisch belastbarer Werkstoffe statt Standardmaterialien, (2) Prozessparameter – optimierte Druckeinstellungen für höhere Dichte und bessere mechanische Eigenschaften verlängern die Druckzeit, (3) Qualitätssicherung – 3dimensionelle Prüfung, Materialtests, Dokumentation nach Normen (ISO 9001, AS9100), (4) Nachbearbeitung – Wärmebehandlung zur Spannungsreduzierung, Oberflächenveredelung für definierte Rauheiten, (5) Zertifizierung – Materialzertifikate, Prüfprotokolle, Rückverfolgbarkeit. Anschauungsprototypen fokussieren auf visuelle Genauigkeit und können mit schnelleren Druckprofilen und Standardmaterialien kostengünstig produziert werden. Die Anforderungsdefinition sollte daher präzise zwischen beiden Kategorien unterscheiden.

Welche Nachbearbeitungsschritte verursachen zusätzliche Kosten beim 3D-Druck?

Nachbearbeitung kann 30-70% der Gesamtkosten ausmachen und umfasst: (1) Stützstrukturentfernung – manuell oder chemisch, 15-60 Min. pro Bauteil je nach Komplexität, (2) Oberflächenbehandlung – Schleifen, Polieren, Sandstrahlen für definierte Rauheiten (Ra 0,8-6,3 µm), (3) Infiltration – Versiegelung poröser Strukturen, (4) Lackierung/Beschichtung – funktionale oder dekorative Oberflächen, (5) Wärmebehandlung – Spannungsarmglühen bei technischen Bauteilen, (6) mechanische Bearbeitung – Bohren, Gewindeschneiden, Fräsen für Präzisionsflächen, (7) Montage – Einpressen von Inserts, Verkleben von Komponenten. SLS-Teile erfordern zusätzlich Pulverentfernung durch Strahlen. (8) Kunststoffkugelstrahlen der SLS Teile um die Oberfläche zu verdichten. Die Spezifikation der tatsächlich benötigten Oberflächenqualität und Toleranzen vermeidet unnötige Nachbearbeitungskosten – nicht jedes Bauteil benötigt Hochglanzoberflächen.

Wie lassen sich die Gesamtkosten eines 3D-Druck-Projekts realistisch einschätzen und mit Alternativverfahren vergleichen?

Eine fundierte Kosteneinschätzung erfordert eine systematische TCO-Analyse (Total Cost of Ownership): (1) Definieren Sie präzise Anforderungen – Funktion, Toleranzen, Oberflächenqualität, Stückzahl, Zeitrahmen, (2) Holen Sie detaillierte Angebote ein – fordern Sie Kostenaufschlüsselung nach Material, Druckzeit, Nachbearbeitung, QS, (3) Berücksichtigen Sie indirekte Kosten – Entwicklungszeit, Werkzeugkosten, Lagerhaltung, Flexibilitätsverlust, (4) Kalkulieren Sie Lebenszykluskosten – nicht nur Erstbeschaffung, sondern auch Änderungskosten und Obsoleszenzrisiken, (5) Bewerten Sie immaterielle Faktoren – Time-to-Market, Innovationsgeschwindigkeit, Designfreiheit. Für den Vergleich mit konventionellen Verfahren: Break-Even-Point liegt typischerweise bei 1000-5.000 Stück, abhängig von Bauteilkomplexität und Werkzeugkosten.

Professionelle 3D-Druckerei | Für die Industrie

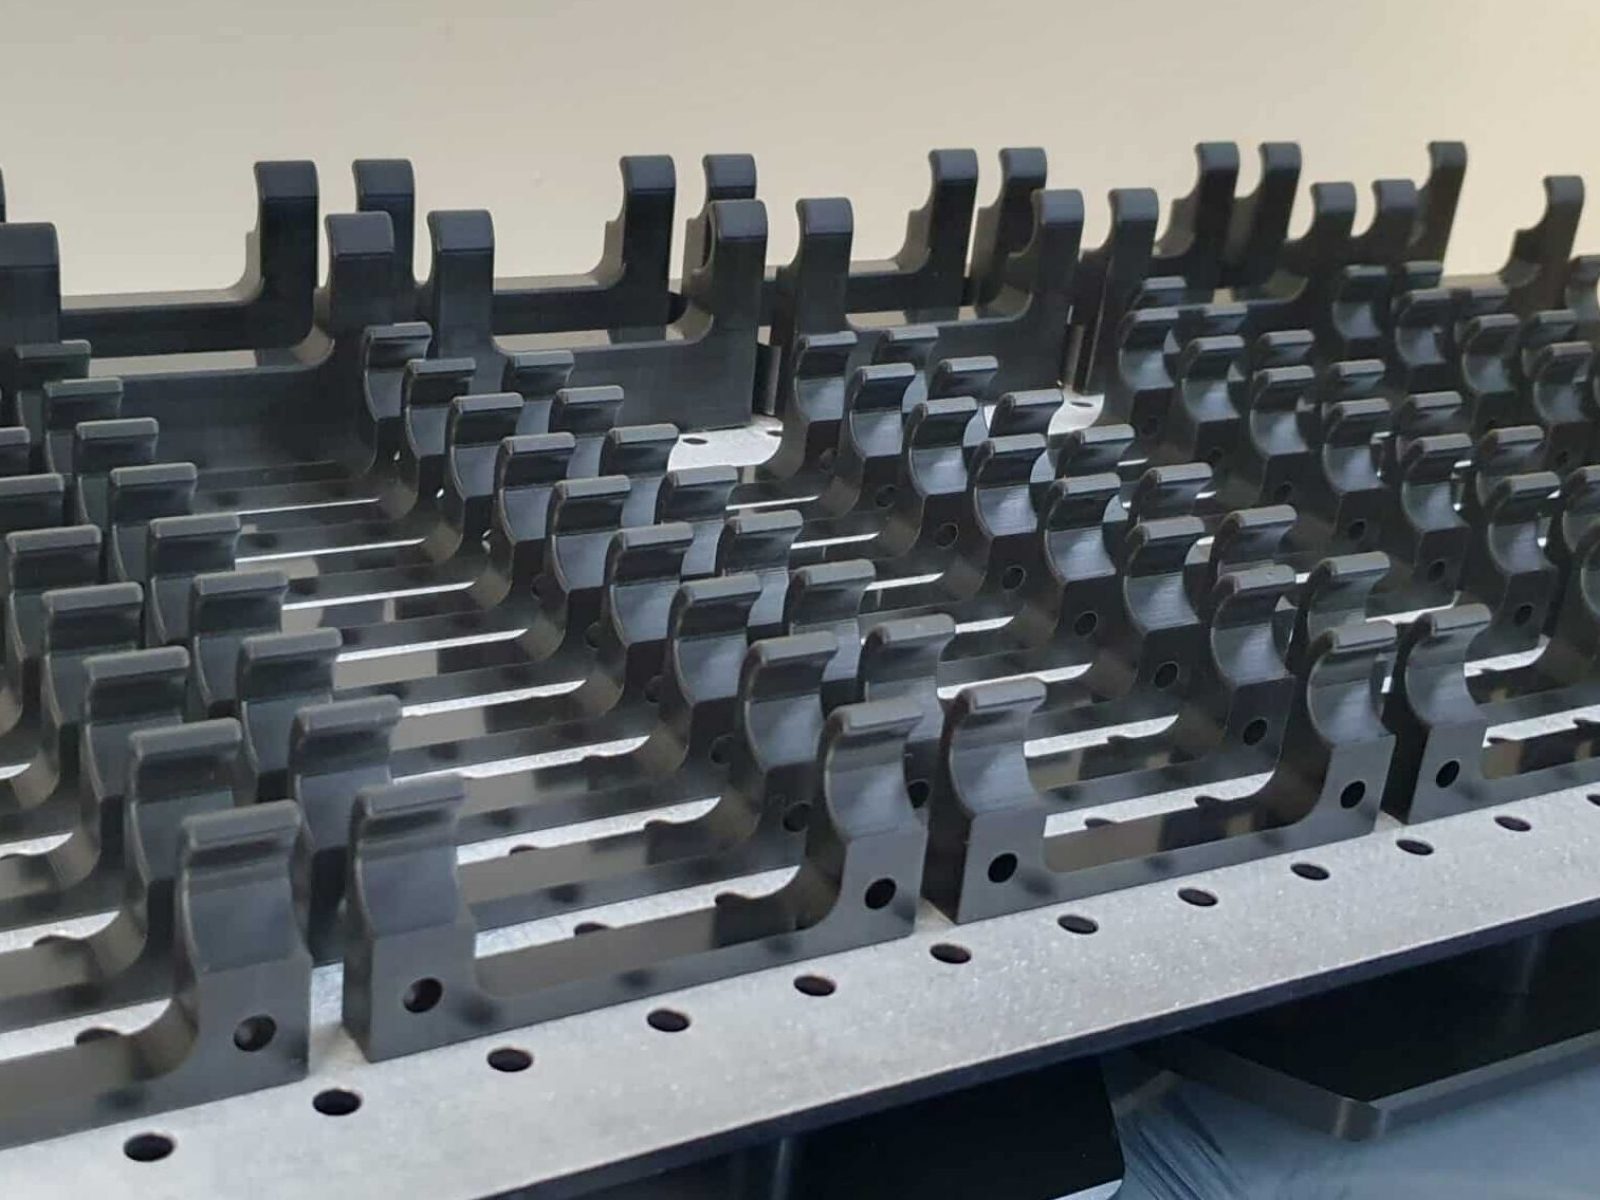
Professionelle 3D-Druckerei SLS PA12
Bild von Autor: Eduard Braun
Autor: Eduard Braun

Als Geschäftsführer der EB-TEC GmbH bin ich seit 2017 im 3D-Druck zuhause. Vom Konzeptentwurf bis zum einsatzfertigen Bauteil unterstütze ich Unternehmen und Hochschulen mit der passenden Technologie. Hier im Blog teile ich mein Wissen zu Materialien, Verfahren und Praxis.

LinkedIn

Inhaltsverzeichnis

Professionelle 3D-Druckerei: Lohnfertigung für Industrie und Mittelstand

Die additive Fertigung hat sich von einer reinen Prototyping-Technologie zu einem vollwertigen Produktionsverfahren entwickelt. Für Industrieunternehmen und mittelständische Betriebe stellt sich dabei zunehmend die Frage: Eigene 3D-Druck-Kapazitäten aufbauen oder auf professionelle Lohnfertigung setzen? Als professionelle 3D-Druckerei bieten wir Ihnen den Zugang zu modernsten additiven Fertigungsverfahren – ohne dass Sie selbst in kostspielige Anlagen investieren müssen. Mit unserem umfassenden Technologieportfolio, das vom SLS-Verfahren über FDM bis hin zu weiteren additiven Technologien reicht, fertigen wir hochpräzise Bauteile für anspruchsvolle industrielle Anwendungen. Dabei profitieren Sie von unserer langjährigen Expertise in der Prozessführung, Materialauswahl und Qualitätssicherung. Ob funktionale Prototypen, Kleinserien oder komplexe Sonderbauteile – wir begleiten Sie von der ersten Idee bis zum fertigen Bauteil und stellen sicher, dass Ihre Anforderungen an Präzision, Materialqualität und Liefertreue erfüllt werden.

Strategische Vorteile der 3D-Druck-Lohnfertigung für Ihr Unternehmen

  • Nutzen Sie professionelle 3D-Druckerei  Lohnfertigung, um ohne Investitionsrisiko Zugang zu modernsten 3D-Druck-Technologien wie SLS, FDM und weiteren additiven Verfahren zu erhalten.
  • Setzen Sie auf externes Expertenwissen in Prozessführung, Materialauswahl und Qualitätssicherung, statt eigene kostspielige Personalressourcen aufzubauen.
  • Wählen Sie für jedes Projekt die optimale Fertigungstechnologie und das passende Material aus einem breiten Portfolio – ohne sich auf eine Technologie festlegen zu müssen.
  • Reduzieren Sie Entwicklungszeiten durch ganzheitliche Betreuung von der CAD-Optimierung über die Fertigung bis zur Nachbearbeitung aus einer Hand.
  • Fertigen Sie Prototypen und Kleinserien kosteneffizient ohne Werkzeugkosten und profitieren Sie von reproduzierbarer Qualität bei späteren Nachbestellungen.
  • Digitalisieren Sie bestehende Bauteile mittels 3D-Scanning und Reverse Engineering, um Ersatzteile auch ohne vorhandene CAD-Daten fertigen zu lassen.

SLS 3D-Druck mit EOS: Präzision und Qualität für anspruchsvolle Anwendungen

Das Selektive Lasersintern (SLS) mit EOS-Anlagen gehört zu den präzisesten und zuverlässigsten additiven Fertigungsverfahren für industrielle Anwendungen. Diese Technologie ermöglicht die Herstellung von Bauteilen mit hervorragenden mechanischen Eigenschaften, hoher Detailgenauigkeit und komplexen Geometrien, die mit konventionellen Fertigungsverfahren nicht oder nur mit erheblichem Aufwand realisierbar wären. Die professionelle 3D-Druckerei EB-TEC GmbH setzt auf EOS-Systeme, die als Industriestandard für professionellen 3D-Druck gelten. Das SLS-Verfahren arbeitet ohne Stützstrukturen, was nicht nur die Nachbearbeitung vereinfacht, sondern auch die Fertigung von Bauteilen mit Hinterschneidungen und innenliegenden Kanälen ermöglicht. Die gesinterten Bauteile zeichnen sich durch hohe Festigkeit, Temperaturbeständigkeit und chemische Resistenz aus – Eigenschaften, die für funktionale Prototypen und Endprodukte in der Industrie unverzichtbar sind. Durch unsere Erfahrung in der Prozessoptimierung und Materialauswahl stellen wir sicher, dass Ihre Bauteile reproduzierbar in gleichbleibend hoher Qualität gefertigt werden.

Warum Lohnfertigung im 3D-Druck die richtige Wahl ist

Die Entscheidung zwischen eigener 3D-Druck-Infrastruktur und externer Lohnfertigung ist für viele Unternehmen eine strategische Weichenstellung. Während die Anschaffung eigener Anlagen mit erheblichen Investitionskosten, Schulungsaufwand und laufenden Betriebskosten verbunden ist, bietet die Lohnfertigung einen flexiblen, risikoarmen Zugang zu professionellen additiven Fertigungsverfahren. Besonders für Unternehmen, die nicht kontinuierlich große Stückzahlen benötigen, sondern projektbezogen Prototypen oder Kleinserien fertigen lassen möchten, ist die Zusammenarbeit mit einem spezialisierten Dienstleister die wirtschaftlich sinnvollere Lösung. Sie zahlen nur für die tatsächlich benötigten Bauteile und können dabei auf ein breites Spektrum an Technologien und Materialien zurückgreifen, ohne selbst in jede einzelne Technologie investieren zu müssen. Zudem entfallen die Herausforderungen der Anlagenwartung, Prozessoptimierung und Qualitätssicherung – Aufgaben, die spezialisiertes Know-how und kontinuierliche Weiterbildung erfordern.

Zugang zu modernsten Technologien ohne Investitionsrisiko

Die additive Fertigung entwickelt sich rasant weiter. Neue Materialien, verbesserte Drucksysteme und optimierte Prozessparameter erscheinen in kurzen Abständen auf dem Markt. Für Unternehmen, die eigene 3D-Druck-Anlagen betreiben, bedeutet dies ein ständiges Investitionsrisiko: Die heute angeschaffte Technologie kann bereits in wenigen Jahren veraltet sein. Als Lohnfertiger tragen wir dieses Technologierisiko für Sie. Wir investieren kontinuierlich in die neuesten Anlagen und Verfahren, sodass Sie stets Zugang zu modernster 3D-Druck-Technologie haben – ohne eigene Kapitalbindung. Dies gilt nicht nur für die Hardware, sondern auch für Software-Lösungen zur Bauteiloptimierung, Prozesssimulation und Qualitätskontrolle. Darüber hinaus verfügen wir über ein breites Portfolio an Materialien, von Standard-Kunststoffen über technische Hochleistungspolymere bis hin zu faserverstärkten Compounds. Diese Materialvielfalt ermöglicht es Ihnen, für jede Anwendung das optimale Material zu wählen, ohne selbst ein umfangreiches Materiallager vorhalten zu müssen. Die Flexibilität, verschiedene Technologien und Materialien projektbezogen zu nutzen, verschafft Ihnen einen entscheidenden Wettbewerbsvorteil.

Expertenwissen und Prozesssicherheit aus einer Hand

Professioneller 3D-Druck erfordert weit mehr als nur das Bedienen einer Maschine. Die Qualität der gefertigten Bauteile hängt von zahlreichen Faktoren ab: der richtigen Bauteilorientierung im Bauraum, optimalen Prozessparametern, geeigneten Stützstrukturen, der Materialauswahl und nicht zuletzt von der fachgerechten Nachbearbeitung. Bei der EB-TEC GmbH verfügen wir über langjährige Erfahrung in allen Aspekten der additiven Fertigung. Unsere Experten analysieren Ihre CAD-Daten bereits vor der Fertigung auf Optimierungspotenziale und beraten Sie hinsichtlich der geeignetsten Fertigungstechnologie und Materialauswahl. Diese konstruktive Beratung kann entscheidend sein, um Bauteile nicht nur fertigbar, sondern auch funktional optimal zu gestalten. Durch standardisierte und dokumentierte Prozesse gewährleisten wir reproduzierbare Qualität – ein Aspekt, der besonders bei Kleinserien und Nachfertigungen von großer Bedeutung ist. 

Unsere 3D-Druck-Technologien im Überblick

Die Vielfalt additiver Fertigungsverfahren ermöglicht es, für nahezu jede Anwendung die optimale Technologie zu wählen. Als umfassend ausgestatteter 3D-Druck-Dienstleister bieten wir Ihnen Zugang zu verschiedenen Verfahren, die sich hinsichtlich Materialspektrum, Bauteilgröße, Oberflächenqualität und mechanischen Eigenschaften unterscheiden. Diese Technologievielfalt ist ein entscheidender Vorteil der Lohnfertigung: Sie müssen sich nicht auf eine Technologie festlegen, sondern können für jedes Projekt das am besten geeignete Verfahren nutzen. Unsere Experten unterstützen Sie bei der Auswahl der richtigen Technologie basierend auf Ihren spezifischen Anforderungen an Festigkeit, Präzision, Oberflächengüte und Wirtschaftlichkeit. Dabei berücksichtigen wir auch Aspekte wie Nachbearbeitungsaufwand, Lieferzeit und Stückkosten, um Ihnen eine fundierte Entscheidungsgrundlage zu bieten.

SLS-Verfahren für funktionale Bauteile

Das Selektive Lasersintern ist unsere Kerntechnologie für die Fertigung funktionaler Bauteile mit hohen mechanischen Anforderungen. Bei diesem Verfahren wird pulverförmiges Material schichtweise durch einen Laserstrahl selektiv verschmolzen, wodurch hochpräzise dreidimensionale Bauteile entstehen. Ein wesentlicher Vorteil des SLS-Verfahrens liegt in der Stützstruktur-freien Fertigung: Das umgebende Pulver stützt das Bauteil während des Druckprozesses, sodass auch komplexe Geometrien mit Hinterschneidungen, innenliegenden Kanälen oder filigranen Strukturen realisierbar sind. Die gesinterten Bauteile zeichnen sich durch nahezu isotrope mechanische Eigenschaften aus, das heißt, sie weisen in nahezu allen  Raumrichtungen vergleichbare Festigkeitswerte auf – ein entscheidender Unterschied zu vielen anderen 3D-Druck-Verfahren. Wir verarbeiten verschiedene Hochleistungspolymere wie PA12, PA11 oder glasfaserverstärkte Materialien, die sich für funktionale Prototypen, Betriebsmittel und sogar Endprodukte eignen. Die Oberflächenqualität ist charakteristisch leicht porös, kann aber durch verschiedene Nachbearbeitungsverfahren wie Strahlen, Schleifen oder Beschichten an Ihre Anforderungen angepasst werden. Für technische Anwendungen in der Automobilindustrie, im Maschinenbau oder in der Medizintechnik ist SLS oft die erste Wahl.

FDM und weitere additive Fertigungsverfahren

Neben dem SLS-Verfahren setzen wir auch Fused Deposition Modeling (FDM) und weitere additive Technologien ein, um das gesamte Spektrum industrieller Anforderungen abzudecken. Das FDM-Verfahren, bei dem thermoplastische Materialien schichtweise aufgetragen werden, eignet sich besonders für größere Bauteile, Konzeptmodelle und Anwendungen, bei denen eine glatte Oberflächenstruktur weniger kritisch ist. Mit FDM lassen sich auch technische Kunststoffe wie ABS, ASA, PETG, PA12-CF oder PA6 verarbeiten, die sich durch gute mechanische Eigenschaften und teilweise auch durch Witterungsbeständigkeit auszeichnen. Für Anwendungen, die höchste Detailgenauigkeit und glatte Oberflächen erfordern, kommen weitere Verfahren zum Einsatz. Unser Technologieportfolio ermöglicht es uns auch, Silikonbauteile oder faserverstärkte Hochleistungskomponenten zu fertigen. Diese Materialvielfalt ist besonders wertvoll, wenn Sie verschiedene Varianten eines Bauteils mit unterschiedlichen Materialeigenschaften testen möchten oder wenn spezifische Anforderungen wie Biokompatibilität, chemische Beständigkeit oder extreme Temperaturstabilität erfüllt werden müssen. Durch die Kombination verschiedener Verfahren können wir auch Baugruppen fertigen, bei denen unterschiedliche Komponenten mit jeweils optimaler Technologie hergestellt und anschließend montiert werden.

Von der Idee zum fertigen Bauteil: Unser Leistungsspektrum

Professionelle 3D-Druckerei bzw. Lohnfertigung bedeutet mehr als nur das reine Drucken von Bauteilen. Bei der EB-TEC GmbH begleiten wir Sie durch den gesamten Prozess – von der Konzeptphase über die Konstruktion und Optimierung bis hin zur Fertigung und Nachbearbeitung. Dieser ganzheitliche Ansatz stellt sicher, dass Ihre Bauteile nicht nur technisch machbar, sondern auch funktional optimal und wirtschaftlich sinnvoll gefertigt werden. Viele Unternehmen verfügen über innovative Produktideen, aber nicht über die spezifischen CAD-Kenntnisse oder die Erfahrung in der fertigungsgerechten Konstruktion für additive Verfahren. Hier setzen unsere Dienstleistungen an: Wir übersetzen Ihre Anforderungen in druckbare Geometrien, optimieren bestehende Konstruktionen für die additive Fertigung und beraten Sie hinsichtlich Materialauswahl und Nachbearbeitung. Diese umfassende Betreuung reduziert Entwicklungszeiten, minimiert Iterationsschleifen und führt schneller zu funktionsfähigen Prototypen oder serienreifen Bauteilen.

Prototypen und Kleinserien aus verschiedenen Materialien

Die Fertigung von Prototypen und Kleinserien ist eine Kernkompetenz der additiven Fertigung und ein Bereich, in dem die Vorteile der Lohnfertigung besonders deutlich werden. Im Gegensatz zu konventionellen Fertigungsverfahren, die oft hohe Werkzeugkosten verursachen und erst ab größeren Stückzahlen wirtschaftlich sind, ermöglicht der 3D-Druck die kosteneffiziente Herstellung einzelner Bauteile oder kleiner Serien. Dies ist besonders wertvoll in der Produktentwicklung, wo verschiedene Designvarianten getestet werden müssen, oder bei Ersatzteilen für Maschinen, bei denen nur geringe Stückzahlen benötigt werden. Unser breites Materialportfolio umfasst Standard-Kunststoffe für Konzeptmodelle, technische Polymere für funktionale Prototypen, Hochleistungskunststoffe für belastbare Bauteile sowie Spezialmaterialien wie Silikon oder faserverstärkte Compounds. Diese Materialvielfalt ermöglicht es Ihnen, Prototypen zu fertigen, die den späteren Serienbauteilen in ihren mechanischen, thermischen oder chemischen Eigenschaften sehr nahekommen. So können Sie realitätsnahe Funktionstests durchführen, bevor Sie in teure Serienwerkzeuge investieren. Bei Kleinserien profitieren Sie von reproduzierbarer Qualität durch unsere standardisierten Prozesse und können bei Bedarf auch Jahre später Nachfertigungen in gleichbleibender Qualität abrufen.

3D-Konstruktion und Digitalisierung für Ihre Projekte

Nicht jedes Projekt beginnt mit fertigen CAD-Daten. Häufig existieren nur Skizzen, physische Muster oder die Notwendigkeit, bestehende Bauteile zu digitalisieren. Hier bieten wir umfassende Dienstleistungen in den Bereichen 3D-Konstruktion und Digitalisierung an. Unsere Konstrukteure erstellen auf Basis Ihrer Anforderungen, technischer Zeichnungen oder Konzeptskizzen druckfähige 3D-Modelle, die bereits alle Besonderheiten der additiven Fertigung berücksichtigen. Dies umfasst beispielsweise die Optimierung von Wandstärken, die Integration von Funktionselementen oder die Gestaltung von Verbindungselementen. Für die Digitalisierung bestehender Bauteile setzen wir mit unseren Prtnern auf moderne 3D-Scanning-Technologien. Dies ist besonders wertvoll, wenn Ersatzteile für ältere Maschinen benötigt werden, für die keine CAD-Daten mehr existieren, oder wenn Reverse-Engineering-Aufgaben zu lösen sind. Die gescannten Daten werden von unseren Experten aufbereitet, in parametrische CAD-Modelle überführt und können anschließend für die additive Fertigung oder auch für konventionelle Fertigungsverfahren genutzt werden. Diese Kombination aus Digitalisierung, Konstruktion und Fertigung aus einer Hand beschleunigt Ihre Projekte erheblich und reduziert Schnittstellenprobleme.

EB-TEC GmbH als Partner für Ihre 3D-Druck-Lohnfertigung

Die Wahl des richtigen Partners für 3D-Druck – Lohnfertigung ist eine strategische Entscheidung, die den Erfolg Ihrer Projekte maßgeblich beeinflusst. Die professionelle 3D-Druckerei EB-TEC GmbH verbindt technologische Kompetenz mit langjähriger Erfahrung in der industriellen Fertigung. Unser Anspruch ist es, nicht nur Ihre aktuellen Anforderungen zu erfüllen, sondern Sie auch bei zukünftigen Herausforderungen zu unterstützen. Wir verstehen die spezifischen Anforderungen verschiedener Branchen – vom Maschinenbau über die Automobilindustrie bis hin zur Medizintechnik – und wissen, worauf es bei funktionalen Bauteilen ankommt. Unsere Prozesse sind auf Zuverlässigkeit, Qualität und Termintreue ausgerichtet. Von der ersten Anfrage über die technische Beratung bis zur Auslieferung der fertigen Bauteile haben Sie einen festen Ansprechpartner, der Ihr Projekt betreut. Diese persönliche Betreuung, kombiniert mit unserer technologischen Ausstattung und unserem Prozess-Know-how, macht uns zu einem verlässlichen Partner für Ihre 3D-Druck-Projekte. Ob Sie einzelne Prototypen, funktionale Kleinserien oder komplexe Sonderbauteile benötigen – wir entwickeln gemeinsam mit Ihnen die optimale Lösung und setzen diese mit höchster Präzision um. Vertrauen Sie auf unsere Expertise und profitieren Sie von den Vorteilen unserer Lohnfertigung – professionelle 3D-Druckerei eben.

PA12 einfärben | Methoden für dauerhafte Färbung

PA12 SLS Bauteile additiv gefertigt, 3D Druck
Bild von Autor: Eduard Braun
Autor: Eduard Braun

Als Geschäftsführer der EB-TEC GmbH bin ich seit 2017 im 3D-Druck zuhause. Vom Konzeptentwurf bis zum einsatzfertigen Bauteil unterstütze ich Unternehmen und Hochschulen mit der passenden Technologie. Hier im Blog teile ich mein Wissen zu Materialien, Verfahren und Praxis.

LinkedIn

Inhaltsverzeichnis

PA12 einfärben: Welche Methode passt zu Ihren SLS-Bauteilen?

Sie halten Ihre frisch gedruckten PA12-Teile in der Hand – weiß  oder grau, funktional einwandfrei, aber optisch noch nicht das, was Sie sich vorgestellt haben. Jetzt stellt sich die Frage: Wie bekommen Sie die richtige Farbe drauf, ohne die mechanischen Eigenschaften zu gefährden oder das Budget zu sprengen?

Drei bewährte Wege stehen zur Auswahl: Tauchfärbung (1-10 Euro pro Teil, 1-2 Werktage) dringt tief in die poröse PA12-Struktur ein und verändert das Material kaum. Sprühlackierung (20-40 Euro pro Teil, 2-4 Werktage) liefert exakte RAL- oder Pantone-Farbtöne mit professionellem Finish. Kombinierte Verfahren (50-100 Euro pro Teil, 10-15 Werktage) bringen Ihre Teile auf Serienniveau – optisch kaum von Spritzguss zu unterscheiden.

Die richtige Wahl hängt davon ab, was Sie vorhaben: Funktionsprototypen brauchen andere Oberflächen als Messemuster für Kundenpräsentationen. Dieser Artikel gibt Ihnen eine klare Entscheidungsgrundlage – basierend auf Ihren technischen Anforderungen, Ihrem Budget und Ihren Lieferzeiten.

Die richtige Färbemethode für Ihre PA12-Bauteile – in 60 Sekunden entschieden

  • Tauchfärbung: Ideal für Funktionsprototypen und Kleinserien bis 1000 Stück. 1-10 Euro pro Teil, 1-2 Werktage. Die mechanischen Eigenschaften bleiben praktisch unverändert, weil keine nennenswerte Schicht aufgetragen wird.
  • Sprühlackierung: Wenn Sie exakte RAL- oder Pantone-Töne brauchen, hochglänzende Oberflächen oder mehrfarbige Designs. 20-50 Euro pro Teil, 3-4 Werktage. Die Lackschicht liegt bei 80-150 Mikrometern.
  • Schichtstärke im Blick behalten: Tauchfärbung fügt praktisch nichts hinzu. Lackierung dagegen trägt 80-150 Mikrometer auf – entscheidend bei engen Passungen.
  • Kombinierte Verfahren (Polieren + Färben + Lackieren): Für Messemuster und Kundenpräsentationen mit seriennaher Qualität. 40-80 Euro pro Teil, 5-10 Werktage. Optisch kaum von Spritzgussteilen zu unterscheiden.
  • Softtouch-Beschichtungen: Verbessern Haptik und Rutschfestigkeit bei Bauteilen mit Hautkontakt – Griffe, Bedienelemente. 30-50% Mehrkosten gegenüber Standardlackierung. Die gummiartige Oberfläche dämpft zusätzlich Vibrationen.
  • Alles aus einer Hand: Fertigung und Oberflächenveredelung vom gleichen Anbieter reduzieren Koordinationsaufwand und Schnittstellenverluste. Sie erhalten präzise Kalkulationen und planbare Projektabläufe ohne Qualitätsprobleme.

Warum SLS 3D Druck einfärben? Mehr als nur Optik

Professionelle Färbung bedeutet mehr als nur „schön aussehen“. Sie erfüllt funktionale und kommerzielle Anforderungen, die über reine Ästhetik weit hinausgehen.

Bei Prototypen für Kundenpräsentationen vermittelt hochwertige Farbgebung Professionalität. Ihre Kunden sehen das Endprodukt vor sich, nicht nur ein graues Muster. In der Kleinserienfertigung ermöglicht Farbcodierung schnelle Identifikation verschiedener Varianten – das spart Montagezeit und verhindert Verwechslungen.

Messemuster und Vorserienteile brauchen ansprechende Oberflächen, um Vertrauen zu schaffen. Potenzielle Kunden entscheiden oft in Sekunden, ob ein Produkt hochwertig wirkt oder nicht.

Bestimmte Beschichtungen schützen PA12 vor UV-Strahlung und mechanischer Abnutzung. Das verlängert die Lebensdauer um 30-50%. Bei Teilen mit direktem Kundenkontakt oder Einsatz in anspruchsvollen Umgebungen zahlt sich diese Investition schnell aus.

Die optimale Methode hängt von Ihren spezifischen Anforderungen ab – Haltbarkeit, Optik, Budget. Genau deshalb lohnt sich ein Blick auf die Details.

Tauchfärbung: Die wirtschaftliche Standardlösung

Tauchfärbung ist die meistgenutzte Methode zum PA12 einfärben – und das aus gutem Grund. Sie bietet ein ausgezeichnetes Preis-Leistungs-Verhältnis, besonders bei größeren Stückzahlen.

Das Verfahren nutzt die poröse Struktur von PA12: Farbstoffmoleküle dringen tief ins Material ein und erzeugen eine dauerhafte, durchgängige Färbung. Drei zentrale Vorteile: Die mechanischen Eigenschaften bleiben nahezu unverändert. Das Verfahren fügt keine nennenswerte Schichtstärke hinzu – wichtig bei engen Toleranzen. Kratzer oder Abrieb fallen deutlich weniger auf als bei oberflächlichen Beschichtungen, weil die Färbung das gesamte Bauteil durchdringt.

Tauchfärbung eignet sich ideal für Prototypen, Funktionsmuster und Kleinserien, bei denen Sie solide Farbgebung ohne hohe Kosten brauchen. Im Vergleich zur Lackierung entstehen keine Maskierungskosten, und komplexe Geometrien mit Hinterschneidungen werden gleichmäßig gefärbt.

Für Anwendungen mit funktionalen Anforderungen und moderaten optischen Ansprüchen ist Tauchfärbung die wirtschaftlichste Lösung.

So funktioniert der Tauchfärbeprozess

Der Tauchfärbeprozess folgt einem klaren Ablauf in vier Schritten:

Schritt 1: Gründliche Reinigung entfernt Pulverreste und Verunreinigungen, die die Farbaufnahme behindern würden.

Schritt 2: Die Teile werden in ein erhitztes Farbbad mit speziellen Dispersionsfarbstoffen für Polyamide getaucht. Badtemperatur: ca. 70 bis 80 Grad Celsius.

Schritt 3: Bei dieser Temperatur öffnen sich die Poren des PA12-Materials. Farbstoffmoleküle dringen tief in die Struktur ein. Die Verweildauer variiert je nach gewünschter Farbintensität zwischen 10 und 30 Minuten .

Schritt 4: Nach dem Färben werden die Bauteile gründlich gespült und getrocknet. Die Farbstoffe verbinden sich chemisch mit dem Polyamid – das Ergebnis ist eine dauerhafte, waschbeständige Färbung.

Ein wesentlicher Vorteil: Das Verfahren färbt auch schwer zugängliche Bereiche, Hinterschneidungen und Innenstrukturen gleichmäßig ein – Stellen, die bei Sprühlackierung problematisch wären. Die chemische Verbindung zwischen Farbstoff und Polyamid gewährleistet Abriebfestigkeit ohne Abblättern.

Verfügbare Farben und ihre Grenzen

Beim PA12 einfärben mittels Tauchbad stehen verschiedene Standardfarben zur Verfügung, deren Intensität allerdings von der Ausgangsfarbe des Materials abhängt.

Schwarz liefert die intensivste Option mit sattem, tiefem Ergebnis – die meistgewählte Farbe. Blau-, Rot- und Grüntöne lassen sich ebenfalls gut realisieren und bieten kräftige Farbgebung.

Die Farbintensität wird maßgeblich durch die Ausgangsfarbe bestimmt: Helles, weißes PA12 nimmt Farbe deutlich besser an als bereits eingefärbtes oder gräuliches Material. Das kann zu Farbunterschieden von bis zu 40% führen.

Helle Pastelltöne sind mit Tauchfärbung schwierig zu erreichen – das Verfahren tendiert zu kräftigen, satten Farben. Weiß lässt sich nicht durch Tauchfärbung erzeugen, hier ist Lackierung erforderlich. Metallische oder Effektfarben sind ebenfalls nicht möglich.

Bei spezifischen Farbtönen für Corporate Identity sollten Sie frühzeitig mit dem Dienstleister sprechen: Annäherungen an RAL- oder Pantone-Farben sind oft möglich, exakte Matches jedoch nicht garantiert. Die Farbstabilität bleibt über Jahre erhalten, weil die Färbung nicht oberflächlich ist.

Kosten und Lieferzeiten auf einen Blick

Tauchfärbung punktet durch Wirtschaftlichkeit: 1 bis 10 Euro pro Bauteil, abhängig von Größe und Komplexität.

Bei größeren Stückzahlen sinkt der Preis pro Teil deutlich, weil mehrere Bauteile gleichzeitig gefärbt werden. Ab 50 Teilen reduzieren sich die Kosten um 30-40%.

Standard-Lieferzeit: 1 bis 2 Werktage zusätzlich zur Druckzeit. Express-Optionen verkürzen die Bearbeitungszeit auf 0,5 Tage, erhöhen jedoch die Kosten um 50-100%.

Ein wirtschaftlicher Vorteil: Das tauchbad 3D Druck Bauteile einfärben erfordert keine aufwändige Maskierung oder Vorbehandlung – das spart bei komplexen Geometrien Zeit und Geld.

Für Prototypen und Kleinserien bis etwa 1000 Stück ist Tauchfärbung meist die wirtschaftlichste Lösung. Bei sehr kleinen Mengen von 1-5 Teilen können Mindestgebühren von 10 – 20 Euro anfallen, die den Stückpreis erhöhen.

Optimale Planung: Mehrere Teile gleichzeitig färben lassen, um Mindestgebühren auf mehr Bauteile zu verteilen und Stückkosten zu senken. Die Kombination aus niedrigen Kosten, kurzen Lieferzeiten und guter Qualität macht Tauchfärbung zur Standardmethode für funktionale Anwendungen.

Lackierung: Wenn höchste optische Ansprüche zählen

Lackierung bietet deutlich mehr gestalterische Freiheit als Tauchfärbung und ermöglicht Oberflächenqualitäten, die der Serienproduktion nahekommen.

Diese Methode ist besonders sinnvoll, wenn Bauteile hohen optischen Ansprüchen genügen müssen – etwa für Messepräsentationen, Kundenmuster oder Vorserienteile. Funktionale Anforderungen wie UV-Beständigkeit, chemische Resistenz oder definierte Oberflächenhärten lassen sich durch spezielle Lacksysteme erfüllen. Das verlängert die Lebensdauer um 50-100%.

Der Aufwand und die Kosten liegen höher als beim PA12 einfärben durch Tauchbad: 20-50 Euro pro Teil versus 1-10 Euro. Dafür erhalten Sie ein Finish, das sich kaum von spritzgegossenen Teilen unterscheidet und exakte Farbabstimmungen nach RAL oder Pantone ermöglicht.

Für Anwendungen, bei denen das Bauteil das Endprodukt repräsentiert oder direkten Kundenkontakt hat, ist die Investition in professionelle Lackierung unverzichtbar. Der Qualitätsunterschied rechtfertigt die höheren Kosten bei repräsentativen Anwendungen.

Sprühlackierung für präzise Farbgebung

Sprühlackierung ermöglicht präzise Farbgebung mit exakter Abstimmung auf RAL-, Pantone- oder kundenspezifische Farbtöne.

Der Prozess gliedert sich in fünf Schritte: Gründliche R0einigung der pa 12 sls-Bauteile. Schleifen zur Oberflächenvorbereitung. Grundierung für optimale Lackhaftung. Lackauftrag in mehreren dünnen Schichten mit professionellen Sprühpistolen oder in Lackierkabinen. Aushärtung bei kontrollierten Temperaturen.

Je nach Anforderung kommen 2K-Lacke zum Einsatz, die besonders widerstandsfähig gegen mechanische und chemische Belastungen sind. Spezielle Systeme erzeugen Matt-, Seidenmatt- oder Hochglanzoberflächen mit definierten Glanzgraden.

Die Schichtstärke beträgt typischerweise 80 bis 150 Mikrometer – das muss bei Bauteilen mit engen Toleranzen berücksichtigt werden.

Ein Vorteil: Gezielte Maskierung einzelner Bereiche ermöglicht mehrfarbige Designs und Logos.

Kosten: ca. 20 bis 50 Euro pro Bauteil, abhängig von Größe, Farbanzahl und Oberflächenqualität. Lieferzeit: 5 bis 10 Werktage, weil Trocknungszeiten zwischen den Schichten eingehalten werden müssen.

Softtouch-Beschichtungen für bessere Haptik

Softtouch-Beschichtungen verleihen SLS-gedruckten Bauteilen eine samtweiche, gummiartige Oberfläche mit verbesserter Haptik und Funktionalität.

Diese speziellen Polyurethan- oder Elastomer-Lacke bilden nach dem Aushärten eine leicht elastische Struktur und verändern die Oberflächenhaptik grundlegend. Sie eignen sich besonders für Bauteile mit direktem Hautkontakt – etwa Griffe, Bedienelemente, Gehäuse oder ergonomische Komponenten.

Drei funktionale Vorteile: Sie verbessern die Rutschfestigkeit um 40-60% gegenüber unlackierten PA12-Oberflächen. Sie dämpfen Vibrationen und erhöhen den Bedienkomfort. Sie schaffen eine hochwertige Anmutung, die Produktwahrnehmung positiv beeinflusst.

Die Beschichtung ist abriebfest und langlebig bei Innenanwendungen, kann jedoch bei intensiver UV-Bestrahlung ihre Eigenschaften mit der Zeit verändern.

Kosten für Softtouch-Beschichtungen liegen 30 bis 50 Prozent über einer Standard-Lackierung, weil spezielle Materialien und oft zusätzliche Prozessschritte erforderlich sind. Wenn die Haptik ein Verkaufsargument ist oder die Benutzerfreundlichkeit erhöht, rechtfertigt sich diese Investition durch verbesserte Produktwahrnehmung und Kundenzufriedenheit.

Kombinierte Verfahren: Seriennahe Qualität für höchste Ansprüche

Für höchste Oberflächenqualität kombinieren erfahrene Dienstleister mehrere Nachbearbeitungsschritte in einem definierten Workflow.

Ein typischer Prozess umfasst drei Phasen: Mechanisches Glätten oder Polieren der SLS-Oberfläche zur Reduktion der charakteristischen Körnung. Tauchfärbung für gleichmäßige Grundfärbung. Lackierung für finalen Glanz und zusätzlichen Schutz.

Diese Kombination liefert Ergebnisse, die optisch kaum von Spritzgussteilen zu unterscheiden sind und seriennahe Oberflächenqualität erreichen.

Das Polieren vor der Färbung ist besonders wichtig für glatte, hochwertige Oberflächen: Unbehandelte SLS-Teile haben eine leicht raue, sandpapierartige Textur mit Rauheitswerten von Ra 6-12 μm, die auch nach dem SLS 3D Druck einfärben sichtbar bleibt. Durch Schleifen, Trowalisieren oder Gleitschleifen lässt sich diese Struktur auf Ra 1-3 μm verfeinern – die Oberflächenqualität verbessert sich um 70-80%.

Die Kombination mehrerer Verfahren erhöht Kosten und Lieferzeit: 40 bis 80 Euro pro Bauteil und 5 bis 10 Werktage. Für Messemuster, Vorserienteile oder hochwertige Prototypen, die einen bleibenden Eindruck hinterlassen sollen, ist dieser Aufwand gerechtfertigt und zahlt sich durch professionelle Präsentation aus.

Entscheidungshilfe: Welche Färbemethode für welchen Einsatzzweck?

• Funktionsprototypen und interne Tests: Tauchfärbung in Standardfarben. Kostengünstig (1-10 Euro), schnell (1-2 Werktage), ausreichende Qualität für technische Bewertungen ohne repräsentative Anforderungen.
• Kundenpräsentationen und Muster: Sprühlackierung mit exakter Farbabstimmung. Professionelles Erscheinungsbild, repräsentiert das Endprodukt, ermöglicht exakte RAL- oder Pantone-Töne für Corporate Identity.
• Kleinserien für den Feldeinsatz: Tauchfärbung oder robuste 2K-Lackierung. Entscheidungskriterium: Umgebungsbedingungen und mechanische Beanspruchung. UV-Exposition erfordert Lackierung, Innenanwendungen erlauben Tauchfärbung.
• Messemuster und Marketing: Kombinierte Verfahren mit Polieren und Hochglanzlackierung. Maximale optische Wirkung, seriennahe Qualität rechtfertigt höhere Investition (50-100 Euro) durch Verkaufsförderung.
• Bauteile mit Hautkontakt: Softtouch-Beschichtung. Verbessert Haptik um 40-60%, erhöht Benutzerfreundlichkeit erheblich, schafft hochwertige Produktwahrnehmung bei Griffen oder Bedienelementen.
• Farbcodierung in Baugruppen: PA12 einfärben durch Tauchbad in verschiedenen Standardfarben. Wirtschaftlich bei größeren Stückzahlen, erleichtert Montage durch schnelle visuelle Identifikation, reduziert Verwechslungsgefahr.
• Teile mit engen Toleranzen: Tauchfärbung bevorzugen. Minimale Schichtstärke (praktisch null), keine Maßveränderung, Passungen bleiben funktionsfähig. Lackierung fügt 80-150 Mikrometer hinzu.
• Spezielle Farbanforderungen (RAL/Pantone): Sprühlackierung ist erforderlich. Tauchfärbung kann diese Präzision nicht bieten, Farbabweichungen von 10-20% sind möglich, exakte Matches nur durch Lackierung.

EB-TEC GmbH : Fertigung und Oberflächenveredelung aus einer Hand

Bei der EB-TEC GmBH erhalten Sie hochpräzise SLS-gedruckte PA12-Bauteile und auf Wunsch die komplette Oberflächenveredelung aus einer Hand. Dieser integrierte Ansatz spart Zeit, Koordinationsaufwand und verhindert Qualitätsprobleme durch Schnittstellenverluste zwischen verschiedenen Dienstleistern.

Das EB-TEC-Team berät bereits in der Angebotsphase, welche Färbemethode für Ihre spezifische Anwendung die optimale Lösung darstellt – unter Berücksichtigung von Anforderungen an Optik, Haltbarkeit, Lieferzeit und Budget.

Die Zusammenarbeit erfolgt mit erfahrenen Partnern, die auf Nachbearbeitung von 3D-gedruckten Bauteilen spezialisiert sind und die besonderen Eigenschaften von PA genau kennen.

Das Leistungsspektrum umfasst: Einfache Tauchfärbung (1-10 Euro, 1-2 Tage), professionelle Lackierung (20-50 Euro, 3-4 Tage) und kombinierte Verfahren mit Polieren und Spezialbeschichtungen (40-80 Euro, 5-10 Tage).

Sie erhalten Ihre Bauteile fertig bearbeitet und einsatzbereit – präzise Kalkulation und planbare Projektabläufe inklusive.

Kontaktieren Sie EB-TEC mit Ihren konkreten Anforderungen zum SLS 3D Druck einfärben für ein transparentes Angebot, das alle Nachbearbeitungsschritte umfasst. Konzentrieren Sie sich auf Ihr Kerngeschäft, während EB-TEC die gesamte Fertigungskette professionell abwickelt – von der Datenvorbereitung über den SLS-Druck bis zur finalen Oberflächenveredelung.

Häufig gestellte Fragen zu PA12

Welche Methoden gibt es, um SLS-gedruckte PA12-Bauteile nachträglich einzufärben?

Für SLS-gedruckte PA12-Bauteile stehen Ihnen hauptsächlich drei Einfärbemethoden zur Verfügung: **Tauchfärbung** (Dyeing) nutzt spezielle Textilfarbstoffe, die in die Oberfläche eindringen und eine dauerhafte Färbung erzeugen. **Sprühbeschichtung** mit Lacken oder Farben bildet eine Schicht auf der Oberfläche und bietet große Farbvielfalt. **Professionelle Oberflächenveredelung** umfasst Verfahren wie Dampfglätten mit anschließender Lackierung oder spezielle industrielle Färbeprozesse, die optimale Oberflächenqualität und Haltbarkeit gewährleisten. Die Wahl hängt von Ihren Anforderungen an Haltbarkeit, Optik, Stückzahl und Budget ab.

Wie unterscheiden sich Tauchfärbung, Sprühbeschichtung und professionelle Oberflächenveredelung bei PA12-Teilen hinsichtlich Kosten und Haltbarkeit?

**Tauchfärbung** ist kostengünstig (ca. 1-10 € pro Teil bei DIY, 10-30 € professionell) und bietet gute Haltbarkeit, da der Farbstoff in die Oberfläche eindringt – allerdings mit begrenzter Farbauswahl. **Sprühbeschichtung** liegt im mittleren Preissegment (20-40 € professionell) mit sehr großer Farbpalette, jedoch geringerer Abriebfestigkeit, da die Farbe nur aufliegt. **Professionelle Oberflächenveredelung** (50-100+ € pro Teil) kombiniert Vorbehandlung, Glätten und Mehrschichtlackierung für höchste Haltbarkeit und Oberflächenqualität – ideal für funktionale Teile und Endprodukte. Die Haltbarkeit steigt mit dem Investitionsniveau: Tauchfärbung hält mechanischer Beanspruchung gut stand, Sprühbeschichtung kann bei intensivem Kontakt abplatzen, während professionelle Veredelung industriellen Anforderungen gerecht wird.

Welche Einfärbemethode für PA12 eignet sich besser für Prototypen und welche für Kleinserien?

**Für Prototypen** empfiehlt sich die **Sprühbeschichtung**, da sie schnell umsetzbar ist, große Farbflexibilität bietet und kostengünstig bleibt – besonders wenn Sie nur wenige Teile benötigen oder verschiedene Farbvarianten testen möchten. **Für Kleinserien** ist die **Tauchfärbung** oft optimal: Sie ermöglicht gleichmäßige Ergebnisse bei mehreren Teilen gleichzeitig, bietet gute Haltbarkeit zu moderaten Kosten und skaliert gut. **Professionelle Oberflächenveredelung** lohnt sich für Kleinserien dann, wenn die Teile als Endprodukte dienen, hohen mechanischen oder ästhetischen Anforderungen genügen müssen oder Ihre Marke repräsentieren sollen. Die Entscheidung hängt letztlich davon ab, ob Optik und Präsentation (Prototyp) oder Haltbarkeit und Konsistenz (Serie) im Vordergrund stehen.

Wie lange dauert das Einfärben von PA12-Bauteilen mit den verschiedenen Verfahren?

Die Prozessdauer variiert erheblich: **Tauchfärbung** benötigt 1-3 Stunden reiner Färbezeit (Erhitzen, Färben, Spülen, Trocknen), wobei Sie mehrere Teile gleichzeitig färben können. **Sprühbeschichtung** erfordert 30-60 Minuten pro Teil für Reinigung, Grundierung, Lackierung und Trocknung – bei mehreren Schichten entsprechend länger. **Professionelle Oberflächenveredelung** dauert 2-5 Tage, da sie Vorbehandlung, mögliches Dampfglätten, mehrschichtige Lackierung und vollständige Aushärtung umfasst. Beachten Sie, dass bei externen Dienstleistern zusätzlich Versand- und Bearbeitungszeiten hinzukommen. Für dringende Projekte ist DIY-Sprühbeschichtung am schnellsten, für planbare Serien bietet Tauchfärbung das beste Zeit-Ergebnis-Verhältnis.

Beeinträchtigt das nachträgliche Einfärben die mechanischen Eigenschaften von SLS-gedruckten PA12-Teilen?

Die Auswirkungen auf die mechanischen Eigenschaften sind methodenabhängig: **Tauchfärbung** bei kontrollierten Temperaturen (typisch 70-80°C) beeinflusst die Festigkeit von PA12 minimal, da das Material diese Temperaturen toleriert. **Sprühbeschichtung** verändert die mechanischen Eigenschaften des Grundmaterials nicht, fügt aber eine Oberflächenschicht hinzu, die bei Biegebeanspruchung reißen kann. **Professionelle Veredelung** mit Dampfglätten verdichtet die Oberfläche und kann die Oberflächenfestigkeit sogar verbessern. Kritisch wird es nur bei unsachgemäßer Durchführung: zu hohe Färbetemperaturen oder aggressive Lösungsmittel können PA12 schädigen. Für belastete Funktionsteile sollten Sie die mechanischen Eigenschaften nach dem Färben validieren.

Welche Farbpalette ist bei den verschiedenen Einfärbeverfahren für PA12 realisierbar?

Die Farbmöglichkeiten unterscheiden sich deutlich: **Tauchfärbung** ist auf dunklere, intensivere Farbtöne beschränkt – typischerweise Schwarz, Marineblau, Dunkelgrau, Braun und kräftige Primärfarben. Pastelltöne und helle Farben sind schwer zu erreichen, da PA12 naturgemäß beige/grau ist. **Sprühbeschichtung** bietet nahezu unbegrenzte Farboptionen, einschließlich Metallic-Effekten, RAL- und Pantone-Farben, Pastelltönen und Sonderfarben – Sie sind nur durch verfügbare Lacksysteme begrenzt. **Professionelle Oberflächenveredelung** kombiniert oft beide Vorteile: Grundfärbung durch Dyeing für Tiefenwirkung plus Decklackierung für exakte Farbtreue und Spezialeffekte. Wenn Corporate-Identity-Farben oder spezifische Farbtöne erforderlich sind, führt an Sprühbeschichtung oder professioneller Veredelung kein Weg vorbei.

Was kostet das Einfärben von PA12-Bauteilen im Vergleich zwischen DIY-Lösungen und professionellem Service?

Die Kostenunterschiede sind erheblich: **DIY-Tauchfärbung** kostet Sie 1-10 € pro Teil (Materialkosten für Farbstoff, Wasser, Energie), erfordert aber initiale Investition in Ausrüstung (Becken, Thermometer, ca. 50-100 €) und Ihre Arbeitszeit. **DIY-Sprühbeschichtung** liegt bei 20-40 € pro Teil (Grundierung, Lack, Klarlack), plus Anschaffung von Sprühausrüstung (ab 100 € für Einsteigersets). **Professionelle Tauchfärbung** kostet 10-30 € pro Teil, **professionelle Sprühbeschichtung** 20-50 € und **vollständige Oberflächenveredelung** 50-150+ € pro Teil, abhängig von Größe und Komplexität. Bei Kleinserien ab 20-50 Teilen wird professionelles Färben durch Mengenrabatte attraktiver. Berücksichtigen Sie bei DIY auch Ausschuss, Nacharbeit und Ihre Zeitkosten – oft rechnet sich ab 10-15 Teilen bereits der professionelle Service.

Wie haltbar sind eingefärbte PA12-Oberflächen bei mechanischer Beanspruchung und UV-Exposition?

Die Haltbarkeit variiert nach Methode und Beanspruchung: **Tauchgefärbte Oberflächen** zeigen gute Abriebfestigkeit, da der Farbstoff in die Oberfläche eindringt – die Farbe nutzt sich erst mit dem Material ab. UV-Beständigkeit ist moderat; bei Außenanwendung verblasst die Farbe über Monate bis Jahre. **Sprühbeschichtete Oberflächen** sind anfälliger für Abplatzen bei mechanischem Kontakt, Kantenbeanspruchung oder Biegung; UV-Beständigkeit hängt stark vom Lacksystem ab (Autolacke sind deutlich beständiger als Hobby-Sprühfarben). **Professionell veredelte Oberflächen** mit Mehrschichtaufbau und UV-Schutzlack bieten die höchste Haltbarkeit – vergleichbar mit lackierten Metallteilen. Für Außenanwendungen oder intensive Handhabung empfehlen wir professionelle Veredelung oder Tauchfärbung mit zusätzlichem Schutzlack. Innenteile ohne starke Beanspruchung kommen mit allen Methoden gut zurecht.

Welche Vorbehandlung benötigen SLS-gedruckte PA12-Teile vor dem Einfärben?

Die Vorbehandlung ist entscheidend für gute Ergebnisse: **Grundsätzlich** sollten Sie alle Teile zunächst gründlich reinigen – entfernen Sie Pulverreste durch Druckluft, Bürsten oder Ultraschallbad. **Für Tauchfärbung** ist eine Entfettung mit Isopropanol oder mildem Spülmittel ausreichend; die poröse SLS-Oberfläche nimmt Farbstoff gut auf. **Für Sprühbeschichtung** empfiehlt sich zusätzlich leichtes Anschleifen mit feinem Schleifpapier (320-400er Körnung) für bessere Lackhaftung, gefolgt von Entstaubung und Entfettung. **Professionelle Veredelung** beinhaltet oft Dampfglätten (Vapor Smoothing), das die poröse Oberfläche verdichtet und glättet – dies verbessert sowohl Optik als auch Lackierbarkeit erheblich. Wenn Sie höchste Qualität anstreben, können Sie auch im DIY-Bereich mit Aceton-Dampf experimentieren, jedoch mit entsprechenden Sicherheitsvorkehrungen. Unzureichende Vorbehandlung führt zu ungleichmäßiger Färbung oder schlechter Lackhaftung.

Wann lohnt sich die Investition in professionelle Einfärbung gegenüber einfachen Beschichtungsmethoden bei PA12-Bauteilen?

Die Investition in professionelle Einfärbung ist sinnvoll, wenn: **Ästhetische Anforderungen** hoch sind – etwa für Muster, Messeexponate oder kundenorientierte Präsentationen, wo Oberflächenqualität Ihre Marke repräsentiert. **Funktionale Haltbarkeit** kritisch ist – bei Teilen mit häufiger Handhabung, mechanischer Beanspruchung oder Außeneinsatz. **Konsistente Qualität** über eine Serie erforderlich ist – professionelle Prozesse garantieren reproduzierbare Ergebnisse. **Zeitressourcen** begrenzt sind – Sie können sich auf Ihr Kerngeschäft konzentrieren statt auf Färbeexperimente. **Stückzahlen** ab 10-20 Teilen erreicht sind – dann relativieren sich die höheren Stückkosten. Für reine Funktionsprototypen, interne Tests oder Einzelteile ohne besondere Anforderungen reichen DIY-Methoden völlig aus. Die Entscheidung sollte auf einer Kosten-Nutzen-Analyse basieren: Berechnen Sie Ihre internen Kosten (Zeit, Material, Ausschuss) und vergleichen Sie mit professionellen Angeboten – oft überrascht das Ergebnis zugunsten externer Dienstleister.

PA2200 Lasersintern | Properties & Applications

lasersintern Weiße 3D-gedruckte Bauteile auf Tisch
Bild von Autor: Eduard Braun
Autor: Eduard Braun

Als Geschäftsführer der EB-TEC GmbH bin ich seit 2017 im 3D-Druck zuhause. Vom Konzeptentwurf bis zum einsatzfertigen Bauteil unterstütze ich Unternehmen und Hochschulen mit der passenden Technologie. Hier im Blog teile ich mein Wissen zu Materialien, Verfahren und Praxis.

LinkedIn

SLS-Bauteile in PA12 / PA2200 fertigen wir in Waldbröl. Dieser Beitrag beschreibt PA2200. Angebot und Anfrage liegen auf der Leistungsseite.

Inhaltsverzeichnis

PA2200 im Lasersintern: Das Arbeitspferd für industrielle 3D-Druck-Anwendungen

Sie stehen vor der Herausforderung, funktionale Bauteile mit komplexen Geometrien zu fertigen – ohne die Einschränkungen konventioneller Verfahren? PA2200 ist das bewährte Polyamid-12-Pulver für das selektive Lasersintern und hat sich seit über zwei Jahrzehnten als verlässlicher Standard im industriellen 3D-Druck etabliert.

Der entscheidende Vorteil: Sie benötigen keine Stützstrukturen, da das Pulverbett Ihr Bauteil während des gesamten Prozesses trägt. Mit 48 MPa Zugfestigkeit, 1.700 MPa E-Modul und 18 % Bruchdehnung erhalten Sie ein ausgewogenes Eigenschaftsprofil für Prototypen, Kleinserien und Endprodukte. Die hohe Materialeffizienz durch Pulver-Wiederverwendung macht PA2200 zur wirtschaftlichen Wahl für Ingenieure und Produktentwickler. In diesem Fachartikel erfahren Sie, welche technischen Eigenschaften das Material auszeichnen und für welche Anwendungen es sich bewährt hat.

Entscheidungsgrundlagen für PA2200 in Ihrer Anwendung

  • Realisieren Sie komplexe Geometrien ohne Stützstrukturen – Hinterschneidungen, innenliegende Kanäle und bewegliche Baugruppen entstehen in einem Druckvorgang, da das Pulverbett als natürliche Stütze dient
  • Planen Sie mit den mechanischen Kennwerten: 48 MPa Zugfestigkeit (XY-Richtung), 42 MPa (Z Richtung), 1.700 MPa E-Modul und 18 % Bruchdehnung für belastbare Funktionsteile
  • Beachten Sie die Dauergebrauchstemperatur von maximal 80 °C und den Wärmeausdehnungskoeffizienten von 100 × 10⁻⁶ K⁻¹ bei engen Toleranzen
  • Nutzen Sie die Wirtschaftlichkeit für Kleinserien und On-Demand-Produktion – bis zu 50 % Pulver-Wiederverwendung senkt Ihre
    Materialkosten signifikant
  • Wählen Sie Wandstärken ab 1,5 mm für belastete Bauteile und rechnen Sie mit Toleranzen von ±0,2 bis ±0,4 mm je nach Bauteilgröße
  • Entscheiden Sie gezielt über Nachbearbeitung – die Rohoberfläche mit Ra 6-10 μm genügt für die meisten technischen Anwendungen

Was ist PA2200 im SLS 3D-Druck?

PA2200 ist ein feines Polyamid-12-Pulver, das EOS speziell für das selektive Lasersintern entwickelt hat. Die chemische Basis bildet Laurinlactam mit zwölf Kohlenstoffatomen, was dem Material seine charakteristischen Eigenschaften verleiht. Die Pulverpartikel mit 50-60 μm Korngröße ermöglichen gleichmäßigen Schichtauftrag und präzise Laserschmelze. Im SLS-Prozess verschmelzen diese Partikel schichtweise zu einem homogenen
Bauteil mit 0,93 g/cm³ Dichte.

Als ungefülltes Material bietet PA2200 eine ausgewogene Balance zwischen Festigkeit und Flexibilität. Der entscheidende Unterschied zu anderen Verfahren: Sie brauchen keine Stützstrukturen, da das umgebende Pulver Ihr Bauteil während des gesamten Bauprozesses stützt. Diese Eigenschaft macht komplexe Geometrien mit Hinterschneidungen, innenliegenden Kanälen und beweglichen Baugruppen in einem einzigen Druckvorgang möglich.

Technische Eigenschaften von PA2200

PA2200 vereint mechanische Festigkeit mit ausreichender Flexibilität und zeigt hohe Beständigkeit gegenüber Ölen, Fetten, Kraftstoffen und vielen Lösungsmitteln. Die geringe Feuchtigkeitsaufnahme unter 1 % gewährleistet dimensionale Stabilität auch bei wechselnden Umgebungsbedingungen. Mit 0,93 g/cm³ Dichte erreichen Sie ein günstiges Verhältnis von Gewicht zu Festigkeit – besonders relevant für gewichtskritische Anwendungen in der Luft- und Raumfahrt.

Ihre Bauteile behalten die mechanischen
Eigenschaften über Jahre bei sachgemäßer Lagerung. Die Oberflächenqualität lässt sich durch verschiedene Nachbearbeitungsverfahren gezielt beeinflussen – von Gleitschleifen für glatte Oberflächen bis zu Dampfglätten für hochglänzende Finish-Qualität. PA2200 ist biokompatibel nach ISO 10993-1 und USP Class VI, wodurch sich das Material für medizintechnische Hilfsmittel und Prothesenkomponenten eignet.

Mechanische Kennwerte

PA2200 erreicht 48 MPa Zugfestigkeit in XY-Richtung
(parallel zur Bauplattform) und 42 MPa in Z-Richtung (senkrecht zur Bauplattform). Diese leichte Anisotropie von etwa 12 % entsteht durch den schichtweisen Aufbau und sollten Sie bei der Bauteilauslegung berücksichtigen.

Das Elastizitätsmodul von 1.700 MPa bietet gute Steifigkeit für strukturelle Anwendungen, während die Bruchdehnung bei 18 % liegt – ein Wert, der
Sprödbrüche verhindert. Besonders relevant für dynamisch belastete Bauteile ist die Schlagzähigkeit nach Charpy von 4,8 kJ/m². Die Shore-Härte D liegt bei 75, was PA2200 als mittelharten Kunststoff klassifiziert. Bei der Konstruktion
empfehlen wir: Orientieren Sie Hauptbelastungen in XY-Richtung, um maximale Festigkeitswerte zu erreichen. Wandstärken ab 0,8 mm sind technisch realisierbar, Bereiche ab 1,5 mm bieten jedoch höhere Festigkeiten und bessere Reproduzierbarkeit.

Thermische Beständigkeit

PA2200 weist einen Schmelzpunkt von 176 °C und eine
Glasübergangstemperatur von 50 °C auf. Für Ihre praktische Anwendung bedeutet dies eine Dauergebrauchstemperatur von maximal 80 °C, bei der das Material seine mechanischen Eigenschaften weitgehend behält. Kurzzeitige Temperaturspitzen bis 100 °C sind möglich, führen jedoch zu einer
Festigkeitsreduzierung um etwa 20-30 %.

Der Wärmeausdehnungskoeffizient beträgt 100 × 10⁻⁶ K⁻¹ – bei der Konstruktion von Bauteilen mit engen Toleranzen ein wichtiger Faktor: Ein 100 mm langes Bauteil dehnt sich bei 20 °C Temperaturerhöhung um etwa 0,2 mm aus. Die Wärmeformbeständigkeit nach Vicat (Methode A, 50 N) liegt bei 163 °C. PA2200 zeigt gute Dimensionsstabilität über den gesamten Gebrauchstemperaturbereich von -40 °C bis +80 °C und qualifiziert sich damit für Anwendungen im Automobilbereich, in der Elektronik und im allgemeinen Maschinenbau.

Vorteile von PA2200 beim Lasersintern

  • Keine Stützstrukturen erforderlich – das Pulverbett trägt Ihr Bauteil während des gesamten SLS-Prozesses, wodurch komplexe Geometrien ohne Nacharbeit realisierbar sind
  • Hohe Designfreiheit – Hinterschneidungen, innenliegende
  • Kanäle, bewegliche Baugruppen und organische Formen entstehen in einem Druckvorgang
  • Ausgewogenes Eigenschaftsprofil – die Kombination aus 48 MPa Zugfestigkeit, 18 % Bruchdehnung und chemischer Beständigkeit deckt ein breites Anwendungsspektrum ab
  • Bewährte Prozessparameter – langjährige Erfahrungswerte seit 1999 garantieren reproduzierbare Ergebnisse und minimieren Ausschuss auf unter 2 %
  • Wirtschaftliche Materialnutzung – bis zu 50 %
  • Pulver-Wiederverwendung senkt Ihre Materialkosten um etwa 30-40 %
  • Schnelle Verfügbarkeit – als Standardmaterial vorrätig bei den meisten SLS-Dienstleistern mit Lieferzeiten von 3-7 Werktagen
  • Vielfältige Nachbearbeitungsmöglichkeiten – Färben, Glätten, Beschichten, Lackieren oder mechanische Bearbeitung erweitern die Einsatzmöglichkeiten
  • Gute chemische Beständigkeit – Resistenz gegenüber Ölen, Fetten, Kohlenwasserstoffen, Kraftstoffen und vielen Lösungsmitteln
  • Biokompatibilität nach ISO 10993-1 und USP Class VI – geeignet für medizintechnische Hilfsmittel und Prothesenkomponenten
Weiße 3D-gedruckte Bauteile verteilt

Der Lasersintern-Prozess mit PA2200

Der SLS-Prozess beginnt mit der Vorbereitung der Bauplatform in einer kontrollierten Prozessumgebung. Die Baukammer wird auf 170 °C vorgeheizt, um den Temperaturgradienten während der Laserschmelze zu minimieren – dadurch reduzieren sich thermische Spannungen und die Bauteilqualität verbessert sich. Ein CO₂-Laser mit 10,6 μm Wellenlänge und 30-50 Watt Leistung schmilzt selektiv die Pulverpartikel entsprechend Ihrer CAD-Geometrie.

Nach jeder Schicht senkt sich die Bauplattform um die Schichtstärke von typischerweise 0,1 bis 0,15 mm, und eine neue Pulverschicht wird aufgetragen. Dieser Zyklus wiederholt sich schichtweise – ein 100 mm hohes Bauteil benötigt bei 0,12 mm Schichtstärke etwa 833 Schichten. Die Prozessatmosphäre wird mit Stickstoff inertisiert, um Oxidation und Verfärbung zu verhindern. Nach Abschluss kühlt die Baukammer kontrolliert mit etwa 0,5 °C pro Minute ab. Erst bei Temperaturen unter 50 °C werden die Bauteile aus dem Pulverbett entnommen und vom umgebenden Pulver befreit.

Schichtaufbau und Pulververarbeitung

Die Qualität des Schichtaufbaus bestimmt maßgeblich die mechanischen Eigenschaften und die Oberflächenqualität Ihres Bauteils. PA2200-Pulver mit 50-60 μm Partikelgröße wird gleichmäßig auf der Bauplattform verteilt. Die Schichtdicke beeinflusst sowohl Oberflächenqualität als auch Bauzeit: Dünnere Schichten von 0,1 mm ergeben feinere Details und glattere Oberflächen, verlängern jedoch die Produktionszeit um bis zu 30 % gegenüber 0,15 mm Schichten.

Die Laserparameter – Leistung (30-50 W), Scangeschwindigkeit (2.500-5.000 mm/s) und Spurabstand (0,25-0,30 mm) – müssen präzise auf das Material abgestimmt sein. Moderne SLS-Anlagen nutzen adaptive Belichtungsstrategien: Konturen werden mit reduzierter Geschwindigkeit und höherer Präzision belichtet, während Füllflächen mit optimierter Geschwindigkeit gescannt werden. Das Pulvermanagement spielt eine zentrale Rolle: Frischpulver wird mit aufbereitetem Altpulver im Verhältnis 50:50 gemischt. Regelmäßige Pulveranalysen stellen sicher, dass die Materialparameter im optimalen Bereich bleiben und reproduzierbare Bauteilqualität gewährleistet ist.

Nachbearbeitung und Oberflächenveredelung

Nach dem Entpulvern weisen PA2200-Bauteile eine
charakteristische, leicht raue Oberfläche mit sichtbarer Schichtstruktur und einer Rauheit von Ra 6-10 μm auf. Für viele technische Anwendungen ist diese Rohoberfläche ausreichend, da sie gute Haftungseigenschaften für Klebstoffe und Beschichtungen bietet. Bei höheren Anforderungen an Ästhetik oder Funktionalität stehen verschiedene

Nachbearbeitungsverfahren zur Verfügung:
Beim Gleitschleifen werden die Bauteile in rotierenden Trommeln mit keramischen Schleifmedien behandelt – die Rauheit reduziert sich auf Ra 2-4 μm nach 2-4 Stunden Bearbeitungszeit. Sandstrahlen mit Glasperlen erzeugt eine gleichmäßige, matte Oberfläche und entfernt anhaftende Pulverreste.

Für besonders glatte Oberflächen kommt das Dampfglätten zum Einsatz: Die Bauteile werden kurzzeitig Aceton- oder Ethanol-Dampf ausgesetzt, wodurch die äußere Schicht zu einer glänzenden Oberfläche mit Ra < 1 μm verschmilzt. Färben ist
durch Tauchen in Farbstofflösungen möglich – verfügbar sind Schwarz, Grau, Blau, Rot und weitere Farben. Lackieren oder Beschichten erweitert die
chemische Beständigkeit und ermöglicht spezifische Oberflächeneigenschaften wie UV-Schutz. Mechanische Bearbeitung wie Bohren, Fräsen oder Gewindeschneiden ist problemlos möglich und wird häufig für Montageschnittstellen eingesetzt.

Industrielle Anwendungsbereiche für PA2200

PA2200 findet in zahlreichen Industriebranchen Anwendung, wo seine Eigenschaftskombination aus Festigkeit, Flexibilität und chemischer Beständigkeit überzeugt. Im Automobilsektor entstehen Prototypen für Innenraumkomponenten, Luftführungen und Kleinserien-Komponenten – beispielsweise produziert BMW Ersatzteile für Oldtimer on-demand mit PA2200.

Die Luftfahrtindustrie nutzt das Material für Kabinenanwendungen, Luftführungskanäle und Werkzeuge, da das geringe Gewicht von 0,93 g/cm³
Gewichtseinsparungen ermöglicht. Im Maschinenbau entstehen Gehäuse, Abdeckungen, individuelle Adapter für Sondermaschinen und Prüfvorrichtungen.
Die Medizintechnik setzt auf PA2200 für orthopädische Hilfsmittel, Prothesenkomponenten und patientenspezifische Implantate, da die Biokompatibilität nach ISO 10993-1 Hautkontakt zulässt. Besonders wertvoll ist das Material für
Kleinserien von 1-1.000 Stück und kundenspezifische Lösungen, wo konventionelle Fertigungsverfahren wie Spritzguss unwirtschaftlich wären.

Ersatzteilproduktion on-demand wird durch PA2200 ermöglicht: Selbst für längst ausgelaufene Produkte
können Ersatzteile digital gespeichert und bei Bedarf produziert werden. In der Konsumgüterindustrie entstehen Sportartikel, Brillengestelle und
individualisierte Produkte. Die Elektronikindustrie fertigt Gehäuse, Halterungen und Isolierkomponenten. Im Werkzeug- und Vorrichtungsbau hat sich PA2200 etabliert für maßgeschneiderte Spannvorrichtungen, Prüflehren und Fertigungswerkzeuge.

Vergleich: PA2200 vs. andere Lasersinter-Materialien

PA2200 bildet die Referenz, an der sich andere SLS-Materialien messen lassen, und bietet das beste Preis-Leistungs-Verhältnis für Standardanwendungen. Im Vergleich zu PA2200 GF (glasfaserverstärkt mit 40 % Glasfaseranteil) bietet PA2200 höhere Bruchdehnung (18 % vs. 4 %) und bessere Schlagzähigkeit – glasfaserverstärkte Varianten sind steifer (3.300 MPa E-Modul), aber auch spröder und schwieriger nachzubearbeiten. PA11 (Polyamid 11, biobasiert) zeigt höhere Zähigkeit und bessere Schlagfestigkeit bei niedrigeren Temperaturen, ist jedoch 30-50 % teurer und weniger verbreitet.

TPU-Materialien für SLS bieten deutlich höhere Elastizität (Shore A 88-98 vs. Shore D 75), erreichen aber nicht die Festigkeit von PA2200 und eignen sich für völlig andere Anwendungen wie Dichtungen und Dämpfungselemente. Alumide, eine Mischung aus Polyamid und 50 % Aluminiumpulver, liefert metallisches Aussehen und höhere Steifigkeit, ist aber schwerer (1,36 g/cm³) und teurer. PA2200 punktet durch ausgewogene Eigenschaften, breite Verfügbarkeit bei über 500 SLS-Dienstleistern
weltweit und Materialkosten von etwa 60-80 €/kg im Vergleich zu 100-150 €/kg für Spezialmaterialien. Für Standardanwendungen ohne extreme Anforderungen
bleibt PA2200 die wirtschaftlichste Wahl.

Materialdatenblatt des PA12 / PA2200 von EOS

Häufig gestellte Fragen zu PA2200 Lasersintern

Wie dünn können Wandstärken bei PA2200 ausgeführt werden?

Minimale Wandstärken von 0,8 mm sind technisch möglich, für belastete Bauteile empfehlen wir jedoch mindestens 1,5 mm. 

Ist PA2200 lebensmittelecht?

Das Standardmaterial PA2200 ist nicht für direkten Lebensmittelkontakt zertifiziert, es existieren jedoch spezielle FDA-konforme Varianten. 

Wie hoch ist der Verzug bei PA2200-Bauteilen?

Durch die kontrollierte Prozessführung mit Vorheizung auf 170 °C bleibt der Verzug minimal, typischerweise unter 0,3 % der Bauteilabmessung. 

Können PA2200-Teile eingefärbt werden?

Ja, durch Tauchfärben in speziellen Farbstofflösungen lassen sich verschiedene Farben realisieren. 

Wie lange halten PA2200-Bauteile?

Bei sachgemäßer Lagerung (trocken, Raumtemperatur, ohne UV-Exposition) zeigen die Bauteile keine signifikante Alterung über mehrere Jahre.

Ist eine Nachbehandlung zwingend erforderlich?

Für viele technische Anwendungen ist die Rohoberfläche mit Ra 6-10 μm ausreichend; Nachbehandlung erfolgt nach funktionalen oder ästhetischen Anforderungen.

Welche Toleranzen sind
erreichbar?

Abhängig von der Bauteilgröße liegen die Toleranzen typischerweise
bei ±0,2 mm für Bauteile bis 50 mm und ±0,4 mm für Bauteile über 100 mm.
PA2200 Lasersintern ermöglicht die wirtschaftliche Produktion komplexer Bauteile ohne
Werkzeugkosten und deckt ein breites Anwendungsspektrum von Prototypen bis zu Kleinserien-Endprodukten ab.

Bauteil anfragen? Fertigung in Waldbröl – Details und Anfrage auf der SLS-Leistungsseite.

Materialeigenschaften PA12

SLS-Bauteile in PA12 / PA2200 fertigen wir in Waldbröl. Dieser Beitrag beschreibt das Material. Angebot und Anfrage liegen auf der Leistungsseite.

Hervorragende Materialeigenschaften PA12 von HP

Wir als 3D Druck Dienstleister bieten verschiedene 3D Druck Services an, angefangen bei der 3D Konstruktion, über den eigentlichen 3D Druck mittels Silikons oder Kunststoff, bis hin zu der 3D Digitalisierung. Wenn Sie 3D drucken lassen möchten, so haben Sie im Rahmen Ihrer Anfrage die Möglichkeit, zwischen verschiedenen Materialien auszuwählen.
In Sachen 3D drucken lassen ist es uns wichtig, Ihnen ein möglichst hohes Maß an Individualität gewährleisten zu können, sodass wenn Sie verschiedene Konstruktionen 3D drucken lassen, das Endergebnis genau, dem entspricht, was Sie sich vom 3D drucken lassen vorgestellt haben. Neben den verschiedenen Materialien bieten wir in Sachen 3D drucken lassen natürlich weitere Technologien an.

Angefangen bei PolyJet, SLS, SLA, bis hin zu MJF, können Sie sich beim 3D drucken lassen im Rahmen unseres 3D Druck Service darauf verlassen, dass wir Ihre Aufträge präzise und zuverlässig umsetzen. In diesem Artikel wollen wir in Sachen 3D drucken lassen auf das 3D-Druck-Material PA12 eingehen, dessen Eigenschaften erklären und Vorteile herausstellen. Da Sie beim 3D drucken lassen im Zuge unseres 3D Druck Service sich mitunter auch für PA12 von HP entscheiden können, sollte dieser Artikel nützlich für Sie sein und Ihnen alle Fragen rund um das Thema PA12 beantworten.

Was ist PA12 von HP?

Bei PA12 von HP handelt es sich genauer gesagt, um ein Polyamid bzw. Nylon. Der Kunststoff PA12, der häufig auch als Nylon 12 bezeichnet wird, wird dabei für verschiedene 3D-Drucke und Drucktechniken verwendet, auch im Rahmen unseres Angebots als 3D Druck Dienstleister. PA12 findet dabei sehr häufig Verwendung, wenn es um den 3D Druck von verschiedenen technischen Elementen, bzw. Entwürfen geht.
So lassen sich zum Beispiel diverse Kleinteile, die im Rahmen einer technischen Konstruktion verwendet werden sollen, sehr gut mit Polyamid 12 bzw. PA12 drucken. Dies hängt nicht zuletzt auch mit den hervorragenden Materialeigenschaften von PA12 zusammen.

Welche Eigenschaften bringt es mit sich?

Charakteristisch für PA12 bzw. Polyamid 12 ist, dass die Oberfläche eine leicht raue Struktur aufweist. Gepaart wird dies mit einer eher geringen Dichte von ca. 1,01 g pro Kubikzentimeter. Das macht PA12 zu einem besonders leichten Kunststoff, bei einer dennoch gleichzeitig hohen Stabilität und Widerstandsfähigkeit. So ist das Material unter anderem bis zu 175 Grad Celsius Wärmeformbeständig und gegen etliche chemische Einflüsse resistent. Unbehandeltes PA12 hat auch nach dem 3D Druck eine graue Farbe, lässt sich allerdings problemlos beliebig einfärben.

Wann wird es verwendet?

PA12 bringt also hervorragende Materialeigenschaften mit sich und wird daher in Sachen 3D-Druck häufig als Kunststoff erster Wahl herangezogen, natürlich je nach Art des Entwurfs. Wir als 3D Druck Dienstleister setzen auf PA12 aufgrund der hohen Auflösung (eine Schichtdicke von 0,08mm), die wir beim 3D-Druck mit dem feinkörnigen Nylonpulver PA12 erreichen. Ebenso kann eine hohe Genauigkeit beim Arbeiten mit PA12 erreicht werden, sodass im Zuge der Multi Jet Fusion von HP nur eine sehr geringe Abweichung zustande kommt, die unter 0,2 % liegt. (Zur Erklärung: Bei Multi Jet Fusion handelt es sich um ein Fertigungsverfahren, welches kurz MJF genannt wird.) Eine hohe Designfreiheit ist dank der Materialeigenschaften dieses Polyamids ebenfalls gewährleistet.

Datenblatt des PA12 von HP

Bauteil anfragen? Fertigung in Waldbröl – Details und Anfrage auf der SLS-Leistungsseite.

3D drucken mit MJF PA12 von HP

Der Multi Jet Fusion oder auch MJF von HP, ein toller 3D Drucker.
Mit MJF PA12 gibt es eine preiswerte Einstiegstechnologie im Bereich des 3D-Seriendruckes. Er ist 20 Prozent günstiger als selektives Lasersintern. Mit dem Multi Jet Fusion können kleinere Teile in Serie gefertigt werden. Die Toleranzen sind äußerst gering.

Bis zu einer Größe des gedruckten Teils von 100 Millimetern sind es +/- 0,2 Millimeter. Ist das gedruckte Teil größer, als 100 Millimetern liegt die Toleranz bei plus oder minus drei Prozent! Wird das gedruckte Teil serienoptimiert gefertigt, liegt der Toleranzwert bei 0,25. Alle Bauteile aus MJF Pa12 sind standartmäßig grau gefleckt..

Die Teile müssen nicht grau bleiben, man kann sie Schwarz einfärben oder in allen gewünschten Farben lackieren. Weitere gedruckten Teile sind so gut, dass man sie kaum nachbearbeiten muss. Die 3D gedruckten Bauteile überzeugen mit hoher Qualität, Beständigkeit und Festigkeit.


PA12 HP multi jet fusion MJF
Griff grau, aus MJF PA12 von HP

Unterschied vom MJF PA12  zum Lasersintern PA12

Die Bauteile aus dem Multi Jet werden fester. Die Genauigkeit, mit dem der Multi Jet arbeitet, ist höher, genau wie die Auflösung und dabei ist das Ergebnis noch schneller fertig. Wer 3D drucken lassen möchte, ist mit dem Multi Jet gleich teuer oder sogar günstiger. Die Bauteile sind meistens komplett dicht, was eine Verwendung als Funktions- oder fertiges Bauteil ermöglicht. Mit dem Jet Fusion kann man 3D drucken lassen, erst den Prototypen und dann das Produkt in Serie.

Welches Verfahren verwendet der Multi Jet Fusion?

Obwohl das Gerät mit dem Material des Lasersinterns arbeitet, gleicht das Verfahren eher dem Polyjet. Der Bauraum und das Materialbett werden während des Druckprozesses konstant erwärmt. Die nötige Energie, wird mittels der Wärmeeinstrahlung aus Infrarotlampen in das Pulver eingebracht, welche das Material zum Verschmelzen bringt.

Durch einen Druckkopf wird auf die gewünschten Bereiche ein Wärmeabsorbierendes, flüssiges Bindemittel aufgetragen, um das selektive Verschmelzen des Materials im 3D-Druck zu ermöglichen, der von HP sogenannte „Fusing Agent“. Durch seine schwarze Farbe absorbiert dieser mehr Energie als das umliegende, weiße Material. Um scharfe Kanten, feine Details und gute Oberflächenqualitäten zu erreichen, wird auf die Konturen der Modelle eine isolierende Flüssigkeit, der sogenannte „Detail Agent“, aufgetragen.

Dadurch wird im HP Multi Jet Fusion eine klare Abgrenzung des aufgeschmolzenen Materials ermöglicht. Der Bauraum und die darin enthaltenen 3D-Druck Bauteile müssen nach dem abgeschlossenen 3D-Druckprozess kontrolliert und gleichmäßig abkühlen. Dies ist notwendig, um das Risiko zu minimieren, dass dünne Wände sich wölben, oder filigrane Bauteile sich verziehen. Um den Abkühlprozess für Multi Jet Fusion bei massiven und soliden Bauteilen zu beschleunigen, bietet HP die Möglichkeit durch die zusätzliche Processing Station.

Grundplatte schwarz eingefärbt aus PA12 mit Multi Jet Fusion von HP

Wie schnell arbeitet der Multi Jet Fusion?

3D drucken lassen geht mit dem Jet Fusion blitzschnell, er arbeitet mit 300 Millionen Tropfen Flüssigkeit in der Sekunde und einer Genauigkeit von 21 µm.

Die Vorteile der Technologie!

Die Bauteile sind extrem dicht, fast zu 100 Prozent. Dadurch sind die Bauteile extrem beliebt im Modelbereich.

Isotropie ist ein enormer Vorteil.

Isotrop bedeutet, dass die Bauteile unabhängig von der Richtung besonders fest sind. Da der „Fusing Agent“ auf allen Schichten verteilt ist, sind die Teile homogen miteinander verschmolzen. Diese Art der Verarbeitung sorgt dafür, dass kein zeitraubender weiterer Arbeitsschritt nötig ist.


Kontaktieren Sie uns zum Thema „3D drucken mit Multi Jet Fusion“

AR-M2 als Konstruktionskunststoff

Der Kunststoff AR-M2 Photopolymer ist ein fester, transparenter Werkstoff, der durch beigemischtes Urethan äußerst stabil und dabei gleichzeitig flexibel ist. Das durchsichtige Material ist leicht prüfbar und ästhetisch. In der Nachbearbeitung eröffnet es zahlreiche Möglichkeiten, so ist es leicht klebbar, außerdem schleif-, polier- und lackierbar.

Der Werkstoff wird unter anderem im Polygrafie – Verfahren eingesetzt. Dabei wird AR-M2 Photopolymer schichtweise gedruckt und dann mit UV-Licht photochemisch verändert. Dieses Licht stimuliert eine Vernetzung, die sich in Härtung äußert. AR-M2 Photopolymer in Ebenen 3D drucken zu lassen bringt Vorteile mit sich; eine Schichtdicke von nur 15 – 20 µm trotz hoher Stabilität und die hochauflösende Oberfläche ermöglichen die Umsetzung sehr filigraner Details.

Stützmaterial für AR-M2

Ein Stützmaterial ist neben AR-M2 Photopolymer als Konstruktionskunststoff notwendig. Durch die Verwendung von diesem wasserlöslichem Stützmaterial, ist es möglich Hohlräume und verschiedene Geometrien mit Materialhinterschneidung zu drucken. Außerdem überzeugen die gedruckten Modelle mit einer sehr glatten Oberfläche.

Supportmaterial beim Polyjet-3D-Druck (AR-M2)

Zu den Hauptprodukten, die man mit AR–M2 Photopolymer 3D drucken lassen kann, zählen Fixier- oder Montagevorrichtungen, da es lange formbeständig und rissfrei bleibt. Im Modell- und Lehrenbau findet es besondere Anwendung, da es komplexe Geometrien, transparente Strukturen und funktionsfähige Modelle darstellen kann, während es geringeren Zeitaufwand und Fertigungskosten erfordert.

Bei der Herstellung von Prototypen ist es aufgrund der hohen Detailtreue ein gängiges Material. Sowohl Design- als auch funktionelle Prototypen profitieren von Struktur und Eigenschaften des Materials. Auch größere Modelle können mithilfe zielgerichteter Teilung in Einzelkomponenten produziert und somit genauer beurteilt werden. Dadurch werden spätere Fehler in Ausführung und Planung reduziert und viele Möglichkeiten der Interaktion während des Schaffensprozesses ermöglicht.

In der Fertigung von Kleinserien kann das AR-M2 Photopolymer ebenfalls durch konstante Genauigkeit punkten. Da die Technik des 3D-Drucks sich rapide entwickelt und gewissen Materialien und Methoden in Präzision und Performance die Show stiehlt, werden mittlerweile höchst filigrane Teile für Raumfahrttechnik hergestellt. Sowohl im Maschinen- und Anlagebau, in der Automobilindustrie als auch in der Medizin- und Elektrotechnik findet das leichte, stabile und variable AR-M2 Photopolymer Anwendung.

AR-M2 Hochauflösender 3D Druck Keyence

3D Druck Dienstleistung für AR-M2 mit Keyence Agilista

Bilder Galerie


Polyjet / Inkjet-Technologie

Polyjet-Bauteile fertigen wir in Waldbröl. Dieser Beitrag erklärt das Verfahren. Angebot und Anfrage liegen auf der Leistungsseite.

Mit der Polyjet bzw. Inkjet-Technologie besteht die Möglichkeit 3D Drucken mit einer sehr hohen Auflösung sowie einer Schichtdicke von 15 Mikrometern zu realisieren. Diese hohe Genauigkeit ermöglicht es Bauteile 3D zu drucken, welche so passgenau sind, dass Sie sich zusammenbauen lassen.

Ebenfalls können gedruckte Bauteile mit originalen Bauteilen zusammengebaut werden. Dadurch können auch Überprüfungen durchgeführt werden, die über Haptik- und Formprüfungen hinausgehen.
Sie können die 3D gedruckten Bauteile mit den originalen Komponenten zusammen bauen und so den Zusammenbau validieren.

Dies ermöglicht Beurteilungen, die über Form- und Haptik Prüfungen hinausgehen. Der AGILISTA ist ein 3D-Drucker, der eine für die gewerbliche Nutzung geeignete Genauigkeit bietet.

Hohe Druckauflösung mit Polyjet bzw. Inkjet Technologie

Die Technologie ist bereits bekannt aus den Tintenstrahldruckern. Beim 3D Druck wird während der Vorwärtsbewegung des Druckkopfes ein flüssiges Material aus dem Druckkopf heraus gespritzt, welches durch UV-Strahlung verhärtet. Auf dem Druckkopf ist hierzu eine UV-Lampe angebracht.

Zusätzlich besitzt der Druckkopf eine Walze, mit der das ausgespritzte Material in der Rückwärtsbewegung des Druckkopfes geglättet wird. Die UV-Lampe bestrahlt während der Rückwärtsbewegung das geglättete Material, wodurch es aushärtet. Dieser Vorgang wird vom 3D Drucker Schicht für Schicht wiederholt.

Bei der Polyjet bzw. Inkjet-Technologie muss bei der Geschwindigkeit kein Abstrich gemacht werden, denn es können kleine Mengen an Material über einen relativ großen Bereich gedruckt werden. Hierdurch kann die Druckauflösung bei gleicher Geschwindigkeit erhöht werden. 3D drucken lassen bei gleicher Geschwindigkeit und hohe Auflösung wird hierdurch garantiert.

Feingliedrige Komponenten

Das Supportmaterial ist restlos entfernbar. Kombiniert mit einer sehr hohen Druckauflösung, können optimal Prototypen gedruckt werden, welche der Konstruktion sehr genau entsprechen. Die Bauteile haben eine glatte Oberflächenstruktur. Probeweise anziehen von Schrauben ist durch saubere und qualitativ hochwertige Gewinde möglich.

Anwendungen

Die Polyjet Technologie wird beim AGILISTA 3D Drucker eingesetzt. Gerade im gewerblichen Bereich ist eine hohe Genauigkeit der 3D Drucke gefragt, die der AGILISTA bietet. Sie können sich ein Bauteil 3d drucken lassen, um sich davon zu überzeugen.

Mit der Polyjet bzw. Inkjet-Technologie können feine Bauteile, welche zusammengebaut werden müssen gedruckt werden. Des Weiteren können transparente Bauteile auf Acrylbasis gedruckt werden. So können innere Bauteile einer Sichtkontrolle unterzogen werden.

Bauteil anfragen? Fertigung in Waldbröl – Details und Anfrage auf der Polyjet-Leistungsseite.

Logo EB-TEC

EB-TEC GmbH

3D-Druck Service und Konstruktion

Dateiname wird nach dem Upload aus Sicherheitsgründen geändert. Mehrere Dateien bitte als ZIP senden (STEP, STL, PDF).

Rückrufservice

Geben Sie bitte alle notwendigen Daten an und beschreiben Sie kurz worum es geht. Nennen Sie uns zudem die Uhrzeit, zu der Sie am besten erreichbar sind. Wir melden uns schnellstmöglich telefonisch bei Ihnen.

EB-TEC präzise, zuverlässig, schnell

Wir haben Ihre Anfrage erhalten und melden uns umgehend bei Ihnen!